





Sistematikong Pagbabago ng Mga Custom na Konsepto ng Bolt sa Magagawang Mga Guhit ng Inhinyero: Ang Modelong Triangle ng Function-Proseso-Gastos
Custom hindi karaniwang bolt nagsisimula ang pagbuo sa "kinakailangan sa sketch" ng isang customer—kadalasan ay isang magaspang na pagguhit, pandiwang paglalarawan, o sample na bahagi. Ang hamon ay sistematikong isalin ito sa isang ganap na tinukoy na drawing ng engineering at detalye ng produksyon na nagagawa, nasusuri, at epektibo sa gastos. Ang Function-Process-Cost Triangle ay isang napatunayang balangkas na nagsasama ng tatlong magkakaugnay na domain: mga kinakailangan sa pagganap ng pagganap, mga kakayahan sa proseso ng pagmamanupaktura, at mga hadlang sa gastos. Binabalangkas ng artikulong ito ang sistematikong daloy ng trabaho at pamantayan sa paggawa ng desisyon para sa paglalapat ng modelong ito sa custom na pagbuo ng bolt.
1. Ang Triangle Model: Mga Pangunahing Bahagi at Pakikipag-ugnayan
Tinutukoy ng sumusunod na talahanayan ang tatlong haligi ng modelo, ang kanilang mga pangunahing elemento, at ang mga pangunahing pakikipag-ugnayan na nagtutulak sa pagbabagong disenyo-sa-produksyon.
| haligi | Pangunahing Elemento | Mga Pangunahing Pakikipag-ugnayan |
|---|---|---|
| Function | Load capacity (tensile/shear/torsion), fatigue life, corrosion resistance, temperature range, assembly method, at mating part compatibility. | Tinutukoy ang grado ng materyal, geometry, klase ng thread, uri ng coating, at mga kinakailangan sa heat treatment. |
| Process | Mga pamamaraan ng paggawa: malamig na heading, mainit na forging, CNC machining, thread rolling, heat treatment, surface coating/plating. | Nililimitahan ang mga maaabot na pagpapaubaya, pag-aayos sa ibabaw, at pagiging kumplikado ng geometriko; nakakaimpluwensya sa materyal na pagkaporma at gastos. |
| Cost | Tooling amortization, materyal na ani, cycle time, pangalawang operasyon, mga kinakailangan sa inspeksyon, at MOQ economies. | Binabalanse ang mga kinakailangan sa pagganap laban sa dami ng produksyon; nagtutulak ng mga desisyon sa pagpili ng proseso at paghihigpit sa pagpapaubaya. |
Ang matagumpay na custom bolt development ay nangangailangan ng iterative optimization sa tatlong haliging ito. Ang isang disenyo na nagpapalaki ng paggana ay maaaring hindi maproseso o hindi matipid; maaaring hindi matugunan ng isang murang solusyon ang mga kinakailangan sa pagganap. Ang modelong tatsulok ay nagbibigay ng isang structured na diskarte para sa paggawa ng mga trade-off na nakikita at makatwiran.
2. Systematic Development Workflow
Ang pagbabago mula sa sketch ng customer tungo sa production-ready na detalye ay sumusunod sa isang structured, phase-gated na proseso. Ang mga pangunahing hakbang ay nakadetalye sa ibaba.
- Phase 1 – Functional na Definition: Isalin ang aplikasyon ng customer sa mga quantifiable engineering na kinakailangan. Tukuyin ang mga kritikal na pagkarga, pagkakalantad sa kapaligiran, temperatura ng serbisyo, at mga kondisyon ng interface ng pagsasama. Ang yugtong ito ay nagtatatag ng "minimum na kinakailangang performance envelope."
- Phase 2 – Pre-Selection ng Materyal at Proseso: Batay sa mga kinakailangan sa pagganap, magmungkahi ng mga marka ng materyal ng kandidato (hal., 35CrMo para sa mataas na lakas, 304 para sa resistensya ng kaagnasan) at isang pangunahing ruta ng pagmamanupaktura (hal., malamig na heading para sa mataas na volume, CNC para sa mababang volume na kumplikadong mga hugis).
- Phase 3 – Pagsusuri ng Feasibility at Tolerance: Patunayan na ang iminungkahing geometry ay maaaring gawin sa loob ng mga kinakailangang pagpapaubaya gamit ang napiling proseso. Kabilang dito ang pag-evaluate ng mga draft angle, undercuts, thread rolling die clearance, at heat treatment distortion potential.
- Phase 4 – Cost Modelling at Tooling Investment: Tantyahin ang mga gastos sa tooling, per-part cycle times, scrap rate, at mga gastos sa inspeksyon. Tukuyin ang MOQ na kinakailangan upang makamit ang target na presyo ng yunit, at ipakita ang mga tiered na opsyon sa pagpepresyo sa customer.
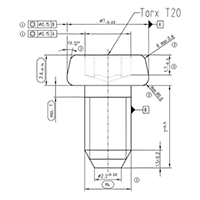
- Phase 5 – Pagwawakas ng Pagguhit at Pagtutukoy: Ibigay ang panghuling drawing ng engineering kasama ang lahat ng kritikal na dimensyon, pagpapaubaya, mga callout ng materyal, mga detalye ng heat treatment, mga kinakailangan sa coating, at pamantayan sa inspeksyon. Magsama ng isang dimensional na template ng ulat para sa pagpapatunay ng produksyon.
3. Desisyon Matrix para sa Pagpili ng Proseso
Ang pagpili ng pinakamainam na proseso ng pagmamanupaktura para sa isang hindi karaniwang bolt ay kadalasang pinakamahalagang desisyon sa daloy ng trabaho sa pagbuo. Ang sumusunod na decision matrix ay nagbibigay ng structured approach batay sa production volume, geometric complexity, at mga kinakailangang tolerance.
- Malamig na Pamagat (Mataas na Dami, Mga Simpleng Hugis): Tamang-tama para sa mga volume ng produksyon na higit sa 50,000 piraso na may mga simpleng head geometries (hex, pan, flat) at katamtamang mga ratio ng haba-sa-diameter. Nakakamit ang mahusay na ani ng materyal (>90%) at mabilis na mga oras ng pag-ikot (30-100 bahagi bawat minuto).
- Hot Forging (Katamtamang Dami, Malaking Diameter): Angkop para sa mga diameter sa itaas ng M24 o kumplikadong mga hugis ng ulo na nangangailangan ng mataas na ductility ng materyal. Nag-aalok ng mahusay na dimensional na katatagan ngunit nangangailangan ng mas mataas na pamumuhunan sa tool at mas mabagal na cycle.
- CNC Machining (Mababang Volume, Mga Kumplikadong Tampok): Ang gustong ruta para sa mga volume na mas mababa sa 5,000 piraso o mga disenyo na may mga cross-hole, sira-sira na ulo, o hindi karaniwang mga profile ng thread. Nagbibigay ng maximum na geometric na flexibility ngunit nagkakaroon ng mas mataas na gastos sa bawat bahagi at mas mababang ani ng materyal.
- Hybrid (Cold Heading CNC Secondary Ops): Ang pinaka-cost-effective na diskarte para sa mga medium volume (5,000–50,000 na piraso) na nangangailangan ng parehong high-volume na primary forming at limitadong precision machining (hal., drilling cross-holes, turning specific diameters).
4. Praktikal na Halimbawa: Custom Shoulder Bolt Development
Isaalang-alang ang isang customer na nangangailangan ng bolt ng balikat na may sira-sira na ulo at isang cross-drilled hole, sa 316 stainless steel, para sa isang application sa pagproseso ng pagkain. Paglalapat ng tatsulok na modelo:
- Function: Nangangailangan ng corrosion resistance (316 SS), tumpak na haba ng balikat (±0.05 mm), at isang M12 thread class na 6g.
- Proseso: Ang malamig na heading ng ulo at balikat ay magagawa, ngunit ang cross-hole ay nangangailangan ng CNC drilling bilang pangalawang operasyon. Ang sira-sira ulo ay nangangailangan ng isang pasadyang heading tool.
- Gastos: Tinatayang $2,500 ang halaga ng tooling na may MOQ na 10,000 piraso upang makamit ang presyo ng yunit na $1.20. Ang mas mababang volume na CNC-only approach ay nagkakahalaga ng $8.50 bawat piraso sa 500 units.
Ang panghuling rekomendasyon ay isang hybrid na proseso: malamig na heading para sa pangunahing geometry ng balikat at ulo, na sinusundan ng CNC cross-drill, na may solusyon na ipinakita sa customer na may tiered na pagpepresyo at mga pagpipilian sa lead-time.
5. Pananaw sa Paggawa at Kalidad
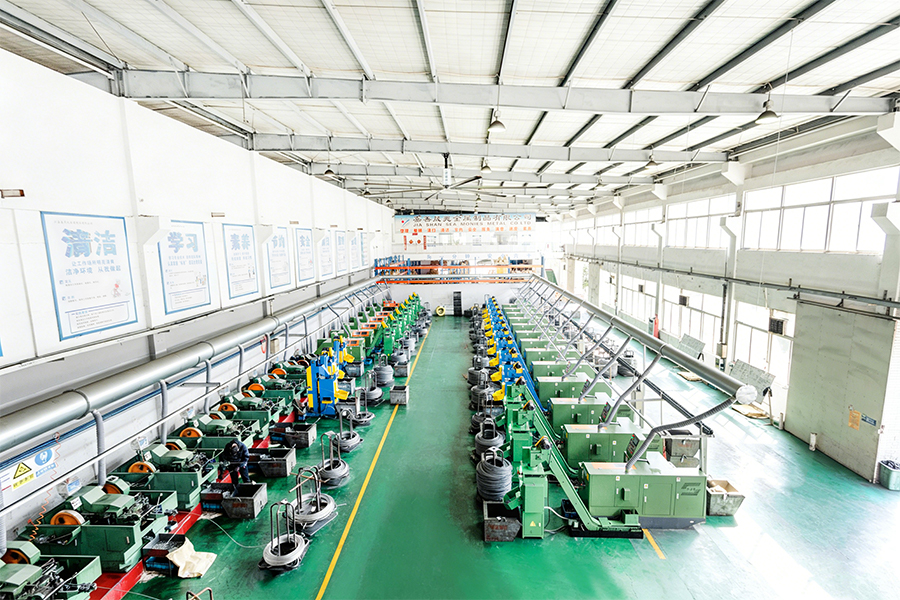
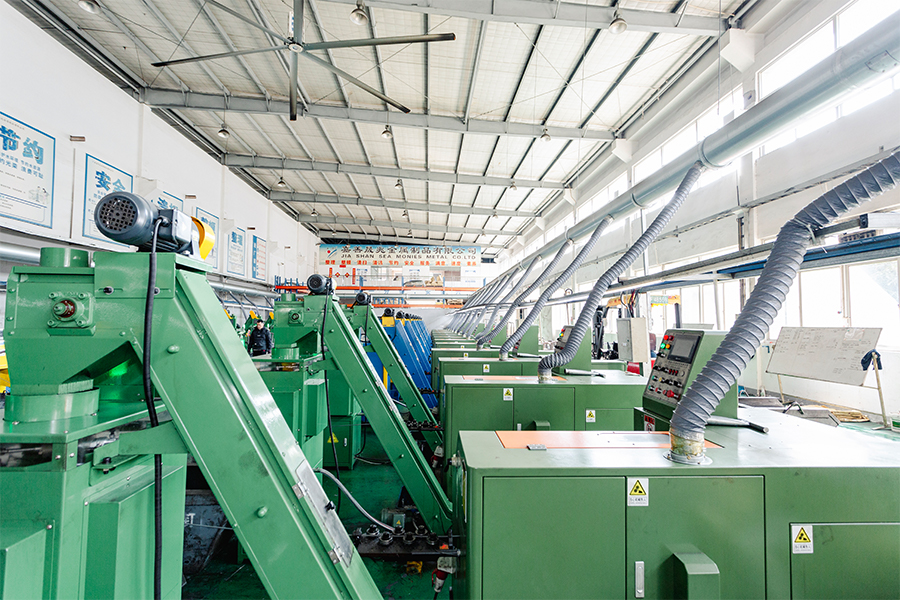
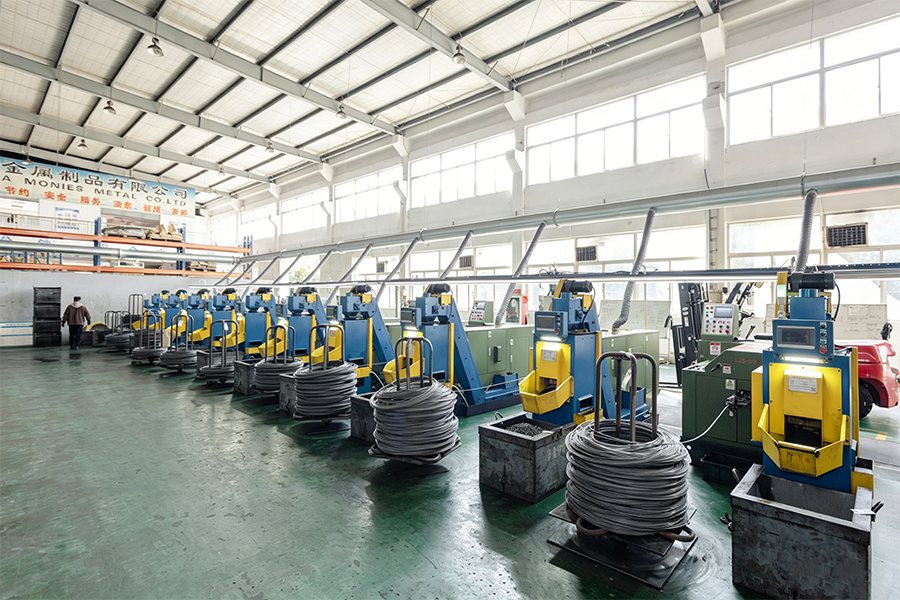
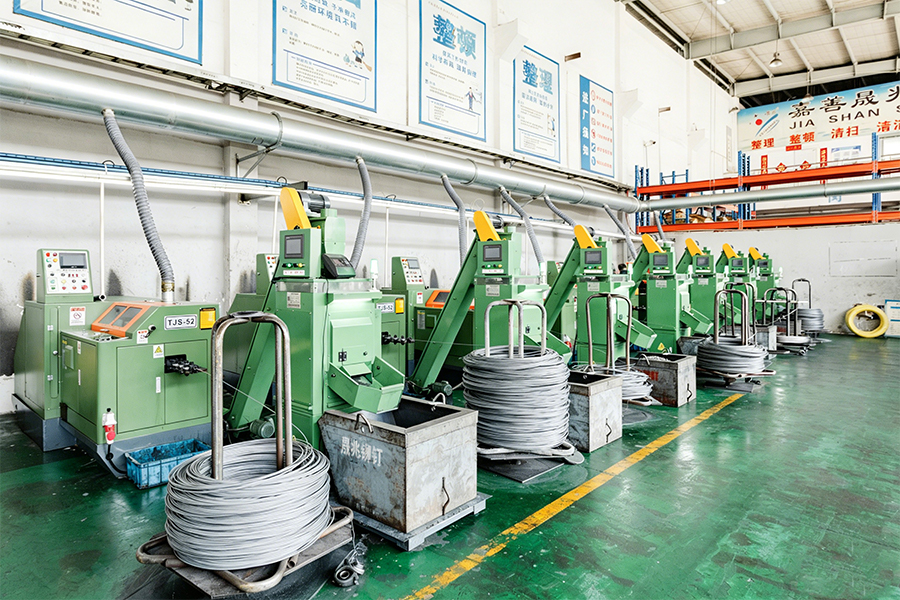
Ang matagumpay na pagpapatupad ng function-process-cost triangle ay nangangailangan ng malalim na kadalubhasaan sa pagmamanupaktura at mahigpit na kontrol sa kalidad. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay isang negosyong pag-aari ng pamilya sa ilalim ng SEA Monies Metal Co., Ltd., na nagmana ng 20 taon ng karanasan ng pamilya at kalidad na pamana sa paggawa ng metal. Umaasa sa malakas na kapasidad ng produksyon ng Shengzhao Metal at mga bentahe ng supply chain, dalubhasa kami sa R&D, produksyon at pandaigdigang pagbebenta ng mga de-kalidad na produktong metal. Ang pagsunod sa paghahangad ng pamilya ng katumpakan, mahigpit na saloobin sa pagtatrabaho at pangmatagalang pangako, naghahatid kami ng matatag at maaasahang mga produkto at serbisyo sa mga customer sa buong mundo.
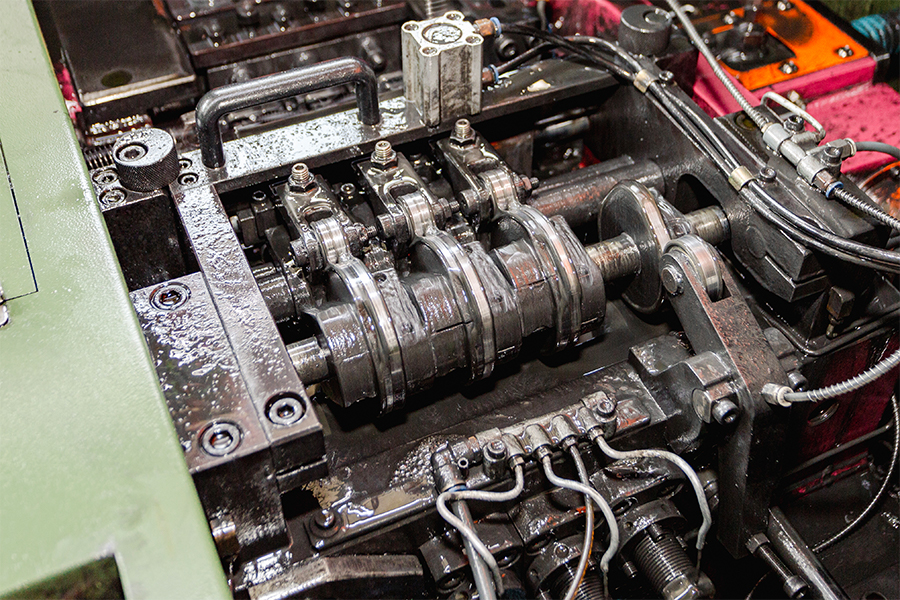
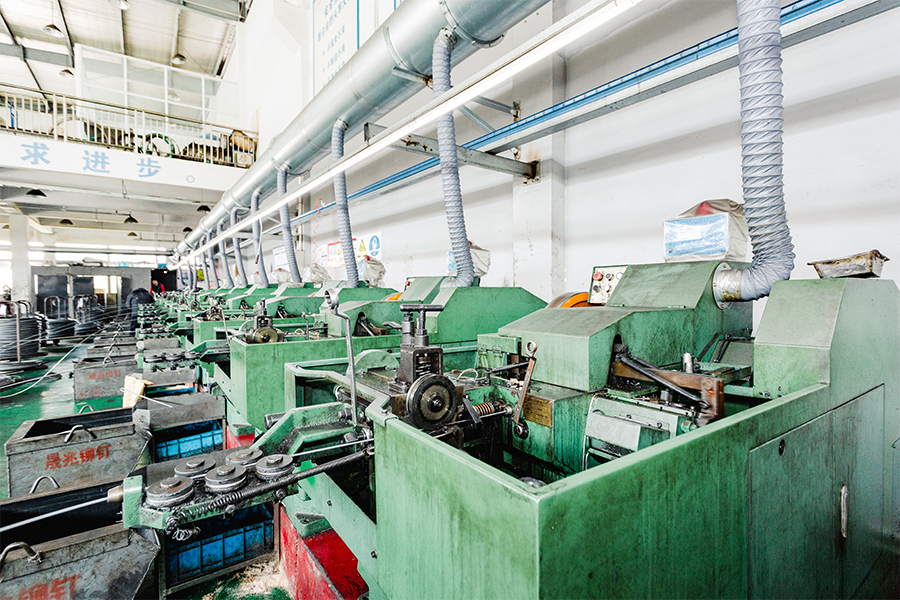
Gamit ang matatag na R&D at mga kakayahan sa produksyon ng pabrika, nagdadalubhasa kami sa matataas na lakas na rivet, bolts, nuts, washers, pins, screws, at iba't ibang hindi karaniwang custom na bahagi. Sinasaklaw ng aming hanay ng produkto ang mga materyales kabilang ang hindi kinakalawang na asero, haluang metal na bakal, aluminyo haluang metal, tanso, at mga espesyal na haluang metal, na gumagamit ng mga proseso tulad ng malamig na heading, hot forging, at CNC machining. Ang aming mga produkto ay na-export sa higit sa 25 mga bansa, na naglilingkod sa higit sa 200 mga kliyente.
Ang Chance & Union ay nakatuon sa walang putol na pagkonekta sa "Manufactured in China" sa internasyonal na merkado, na nagbibigay ng mga pandaigdigang customer ng one-stop fastening solution mula sa R&D hanggang sa mass production sa pamamagitan ng propesyonal na teknolohiya at pambihirang kalidad. Ang aming engineering team ay sistematikong inilalapat ang modelong tatsulok para sa bawat custom na proyekto, na tinitiyak na ang iyong sketch ay magiging isang production-ready na detalye na may malinaw na gastos, lead-time, at kalidad na mga inaasahan.
6. Mga Madalas Itanong (FAQ)
- Q1: Ano ang pinakamababang dami na tinatanggap mo para sa isang ganap na custom na hindi karaniwang bolt?
A: Ang aming minimum order quantity (MOQ) ay nag-iiba ayon sa pagiging kumplikado at ruta ng pagmamanupaktura. Para sa mga simpleng custom na geometry na gumagamit ng malamig na heading, ang MOQ ay maaaring kasing baba ng 5,000 piraso. Para sa mga kumplikadong bahagi ng CNC-machined, maaari kaming tumanggap ng mga order na kasing liit ng 500 piraso. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay nagbibigay ng pagiging posible at pagtatasa ng gastos para sa iyong partikular na pangangailangan. - Q2: Paano mo matitiyak na ang unang batch ng produksyon ay tumutugma sa orihinal na sample ng customer?
A: Ang aming proseso ay nagsisimula sa isang detalyadong dimensional at materyal na pagsusuri ng sample. Pagkatapos ay bumuo kami ng isang buong engineering drawing at isang ulat ng "First Article Inspection" (FAI), na isinumite para sa pag-apruba ng customer bago ang mass production. Kasama sa FAI ang lahat ng kritikal na dimensyon, mga sertipiko ng pagsubok ng materyal, at mga resulta ng tigas. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay sumusunod sa ISO 9001 na pamamaraan para sa sample na pag-verify at paglabas ng produksyon. - Q3: Maaari ka bang bumuo ng isang custom na bolt na pinagsasama-sama ang mga tampok mula sa iba't ibang mga karaniwang grado (hal., isang 10.9 na grado ng lakas na may mala-hindi kinakalawang na asero na lumalaban sa kaagnasan)?
A: Oo—ito ay nakakamit sa pamamagitan ng materyal na pagpapalit. Halimbawa, maaari kaming gumawa ng mga custom na bolts mula sa high-strength alloy steel (hal., 42CrMo) at maglagay ng proprietary zinc-aluminum coating (Dacromet) o stainless steel cladding upang makamit ang parehong mataas na lakas at corrosion resistance. Zhejiang Chance & Union Import and Export Co., Ltd. Nag-aalok ang (Chance & Union) ng hanay ng mga kumbinasyon ng materyal at coating upang matugunan ang iyong mga partikular na kinakailangan sa paggana.
Shoulder Bolt Diameter Tolerance Selection para sa Precision Locating: h6, h7, o h8 – Pagbabalanse ng Minimum Clearance at Pag-iwas sa Pag-agaw
Sa precision locating application, ang shoulder bolt gumagana bilang parehong fastener at precision dowel. Ang diameter ng balikat ay umaangkop sa isang mating hole o bushing, na nagbibigay ng tumpak na radial positioning at shear load transfer. Direktang tinutukoy ng pagpili ng tolerance grade para sa diameter ng balikat—h6, h7, o h8 sa bawat ISO 286—ang clearance sa pagitan ng balikat at ng mating hole nito. Ang mas maliit na clearance (tighter fit) ay nagpapabuti sa katumpakan ng pagpoposisyon ngunit pinapataas ang panganib ng assembly seizure, galling, o fretting dahil sa thermal expansion o minor misalignment. Ang isang looser fit ay nagpapadali sa pagpupulong at tinatanggap ang thermal growth, ngunit nagsasakripisyo ng katumpakan sa paghahanap. Ang artikulong ito ay nagbibigay ng isang sistematikong balangkas ng pagpili batay sa mga kinakailangan sa aplikasyon at mga kundisyon sa pagpapatakbo.
1. Mga Depinisyon ng Marka ng Pagpapahintulot at Mga Halaga ng Clearance
Tinutukoy ng sumusunod na talahanayan ang tatlong grado ng tolerance para sa isang cylindrical shaft (balikat) sa bawat ISO 286, kasama ang kanilang mga katumbas na hanay ng clearance para sa isang tipikal na mating hole tolerance ng H7. Ang laki ng base ay ipinapalagay na 12 mm para sa paglalarawan; values scale na may nominal na diameter.
| Grado sa Pagpaparaya sa Balikat | Kahulugan (ISO 286) | Karaniwang Clearance (para sa 12 mm dia, na may H7 hole) | Uri ng Application |
|---|---|---|---|
| h6 | Fine precision, tight fit | 0 – 18 µm (average ~9 µm) | High-precision na paghahanap, minimal na paglalaro |
| h7 | Pangkalahatang katumpakan, katamtamang akma | 0 – 34 µm (average ~17 µm) | Standard locating, magandang balanse ng fit at assembly |
| h8 | Commercial precision, clearance fit | 0 – 56 µm (average ~28 µm) | Madaling pagpupulong, thermal expansion accommodation |
Tandaan: Ang aktwal na clearance ay depende rin sa tolerance ng butas. Para sa karamihan ng mga application ng precision locating, ang mating hole ay tinukoy bilang H7, na gumagawa ng clearance fit na mula sa near-zero hanggang sa maximum na value na tumataas nang may shoulder tolerance grade.
2. Mga Pangunahing Salik na Nakakaimpluwensya sa Pagpili ng Pagpapahintulot
Ang pagpili sa pagitan ng h6, h7, at h8 ay hindi puro katumpakan—dapat itong gawin sa konteksto ng partikular na kapaligiran ng aplikasyon. Ang mga sumusunod na parameter ay kritikal sa proseso ng pagpili.
- Kinakailangan sa Katumpakan ng Pagpoposisyon: Kung ang shoulder bolt ay ginagamit upang mahanap ang dalawang bahagi na dapat mapanatili ang concentricity sa loob, sabihin nating, ±0.02 mm, isang h6 fit ay kinakailangan upang mabawasan ang radial play. Para sa mga aplikasyon ng pangkalahatang gabay kung saan ang ±0.05 mm ay katanggap-tanggap, sapat na ang h7.
- Dalas at Paraan ng Pagpupulong: Ang mga bahagi na madalas na binuo at binubuwag, lalo na sa mga kagamitang masinsinan sa pagpapanatili, ay nakikinabang sa h8 o h7 fit upang mabawasan ang panganib ng sakit at upang gawing simple ang manu-manong pag-assemble.
- Thermal Expansion Differential: Kapag ang shoulder bolt at ang mating component ay gawa sa mga materyales na may iba't ibang coefficients ng thermal expansion (hal., steel shoulder sa isang aluminum housing), ang h7 o h8 fit ay nagbibigay ng kinakailangang clearance upang ma-accommodate ang differential expansion sa operating temperature range.
- Lubrication at Surface Finish: Ang isang well-lubricated, pinong tapos na ibabaw ng balikat ay maaaring tiisin ang isang mas mahigpit na akma (h6) nang walang pag-agaw. Ang mga magaspang na ibabaw o tuyong kondisyon ng pagpupulong ay nangangailangan ng mas maluwag na pagkakasya (h7 o h8).
- Dynamic vs. Static Loading: Para sa dynamic na load joints kung saan ang balikat ay nakakaranas ng relative motion (hal., pivot applications), ang h8 ay kadalasang pinipili upang payagan ang libreng pag-ikot. Para sa static, naka-lock na paghahanap, mas gusto ang h6.
3. Selection Decision Matrix
Ang sumusunod na decision matrix ay nagbibigay ng structured approach para sa pagpili ng naaangkop na tolerance grade batay sa pagiging kritikal ng aplikasyon at operating environment.
- Piliin ang h6 Kailan: (1) Radial positioning tolerance ay < ±0.025 mm; (2) Ang pagpupulong ay isinasagawa sa mga kontroladong kondisyon ng tindahan na may pagpapadulas; (3) Ang mga materyales sa pagsasama ay may katulad na mga koepisyent ng pagpapalawak ng thermal; (4) Ang joint ay static o low-cycle dynamic.
- Piliin ang h7 Kailan: (1) Radial positioning tolerance ay ±0.025–0.05 mm; (2) Inaasahan ang moderate assembly at disassembly frequency; (3) Kinakailangan ang balanse sa pagitan ng katumpakan at kadalian ng pagpupulong; (4) Ito ang pinakakaraniwang pagpipilian para sa pangkalahatang katumpakan na mga aplikasyon sa paghahanap.
- Piliin ang h8 Kailan: (1) Radial positioning tolerance ay > ±0.05 mm o hindi kritikal; (2) Kinakailangan ang madalas na pagpupulong/pag-disassembly; (3) Ang balikat ay napapailalim sa thermal expansion mula sa malawak na pag-indayog ng temperatura; (4) Ang balikat ay gumaganap bilang isang pivot o sliding guide na may relatibong paggalaw.
4. Praktikal na Halimbawa
Isaalang-alang ang isang shoulder bolt na ginagamit bilang locating pin para sa isang fixture plate na dapat tanggalin araw-araw para sa paglilinis. Ang plato ay aluminyo (CTE 23 μm/m°C), at ang shoulder bolt ay pinatigas na bakal (CTE 12 μm/m°C). Ang temperatura ng pagpapatakbo ay mula 10°C hanggang 40°C. Ang 12 mm diameter na balikat na sumasailalim sa 30°C na pagtaas ng temperatura ay makakaranas ng differential expansion na humigit-kumulang 30°C × (23-12)×10⁻⁶ × 12 mm = 0.004 mm (4 µm). Ang pagkakaiba-iba na ito ay epektibong binabawasan ang clearance. Sa kasong ito, ang h6 ay katanggap-tanggap kung ang kabit ay lubricated at maingat na hinahawakan; Ang h7 ay isang mas ligtas na pagpipilian kung ang kabit ay hinahawakan nang halos o sa maruruming kondisyon.
5. Pananaw sa Paggawa at Kalidad
Ang pagkamit ng pare-parehong pagpapahintulot sa diameter ng balikat sa h6 o mas mahigpit na antas ay nangangailangan ng tumpak na pagmachining at mahigpit na inspeksyon. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay isang negosyong pag-aari ng pamilya sa ilalim ng SEA Monies Metal Co., Ltd., na nagmana ng 20 taon ng karanasan ng pamilya at kalidad na pamana sa paggawa ng metal. Umaasa sa malakas na kapasidad ng produksyon ng Shengzhao Metal at mga bentahe ng supply chain, dalubhasa kami sa R&D, produksyon at pandaigdigang pagbebenta ng mga de-kalidad na produktong metal. Ang pagsunod sa paghahangad ng pamilya ng katumpakan, mahigpit na saloobin sa pagtatrabaho at pangmatagalang pangako, naghahatid kami ng matatag at maaasahang mga produkto at serbisyo sa mga customer sa buong mundo.
Gamit ang matatag na R&D at mga kakayahan sa produksyon ng pabrika, nagdadalubhasa kami sa matataas na lakas na rivet, bolts, nuts, washers, pins, screws, at iba't ibang hindi karaniwang custom na bahagi. Sinasaklaw ng aming hanay ng produkto ang mga materyales kabilang ang hindi kinakalawang na asero, haluang metal na bakal, aluminyo haluang metal, tanso, at mga espesyal na haluang metal, na gumagamit ng mga proseso tulad ng malamig na heading, hot forging, at CNC machining. Ang aming mga produkto ay na-export sa higit sa 25 mga bansa, na naglilingkod sa higit sa 200 mga kliyente.
Ang Chance & Union ay nakatuon sa walang putol na pagkonekta sa "Manufactured in China" sa internasyonal na merkado, na nagbibigay ng mga pandaigdigang customer ng one-stop fastening solution mula sa R&D hanggang sa mass production sa pamamagitan ng propesyonal na teknolohiya at pambihirang kalidad. Para sa mga shoulder bolts na nangangailangan ng tumpak na kontrol sa pagpapaubaya sa balikat, nagbibigay kami ng buong ulat ng inspeksyon kasama ang data ng pagsukat ng CMM para sa mga kritikal na dimensyon.
6. Mga Madalas Itanong (FAQ)
- T1: Maaari ba akong gumamit ng shoulder bolt na may h6 na balikat sa isang butas ng aluminyo nang hindi nanganganib na ma-seizure?
A: Oo, sa kondisyon na ang butas ay machined sa H7, ang mga ibabaw ay well-lubricated (mas mabuti na may anti-seize compound), at ang pagpupulong ay ginanap nang dahan-dahan sa isang kontroladong kapaligiran. Gayunpaman, kung ang bolt ay kakalas-kalas at muling buuin nang madalas, ang h7 ay inirerekomenda upang mabawasan ang nakakapanghinayang panganib. Zhejiang Chance & Union Import and Export Co., Ltd. Ang (Chance & Union) ay maaaring magbigay ng custom na shoulder bolts na may mga naka-optimize na surface finish at coatings (hal., electroless nickel) para mabawasan ang galling tendency. - Q2: Ano ang standard mating hole tolerance para sa shoulder bolt na tinukoy na may h7 shoulder?
A: Ang karaniwang mating hole tolerance para sa h7 shoulder ay H7, na gumagawa ng clearance fit na inuri bilang "close-running" o "precision clearance." Ang kumbinasyong ito ay malawakang ginagamit sa machine tool fixturing at die set. Zhejiang Chance & Union Import and Export Co., Ltd. Ang (Chance & Union) ay makakapagbigay ng mga katugmang hanay ng mga shoulder bolts at bushings o mga locating plate na na-drill sa H7 upang matiyak na pare-parehong magkasya. - Q3: Paano ko tutukuyin ang shoulder tolerance kung ang aking aplikasyon ay may parehong mataas na katumpakan at mataas na thermal expansion?
A: Sa ganitong mga kaso, ang shoulder tolerance lamang ay hindi sapat—dapat mong isaalang-alang ang hole tolerance at ang clearance sa matinding temperatura. Para sa mataas na katumpakan na may thermal expansion, ang inirerekomendang diskarte ay h6 na may hole tolerance na H8, na nagbibigay ng bahagyang mas clearance kaysa sa H7 hole habang pinananatiling mahigpit ang balikat. Zhejiang Chance & Union Import and Export Co., Ltd. Makakatulong ang (Chance & Union) sa pagkalkula ng kinakailangang clearance at pagpili ng pinakamainam na kumbinasyon ng tolerance para sa iyong partikular na operating range.