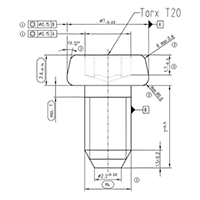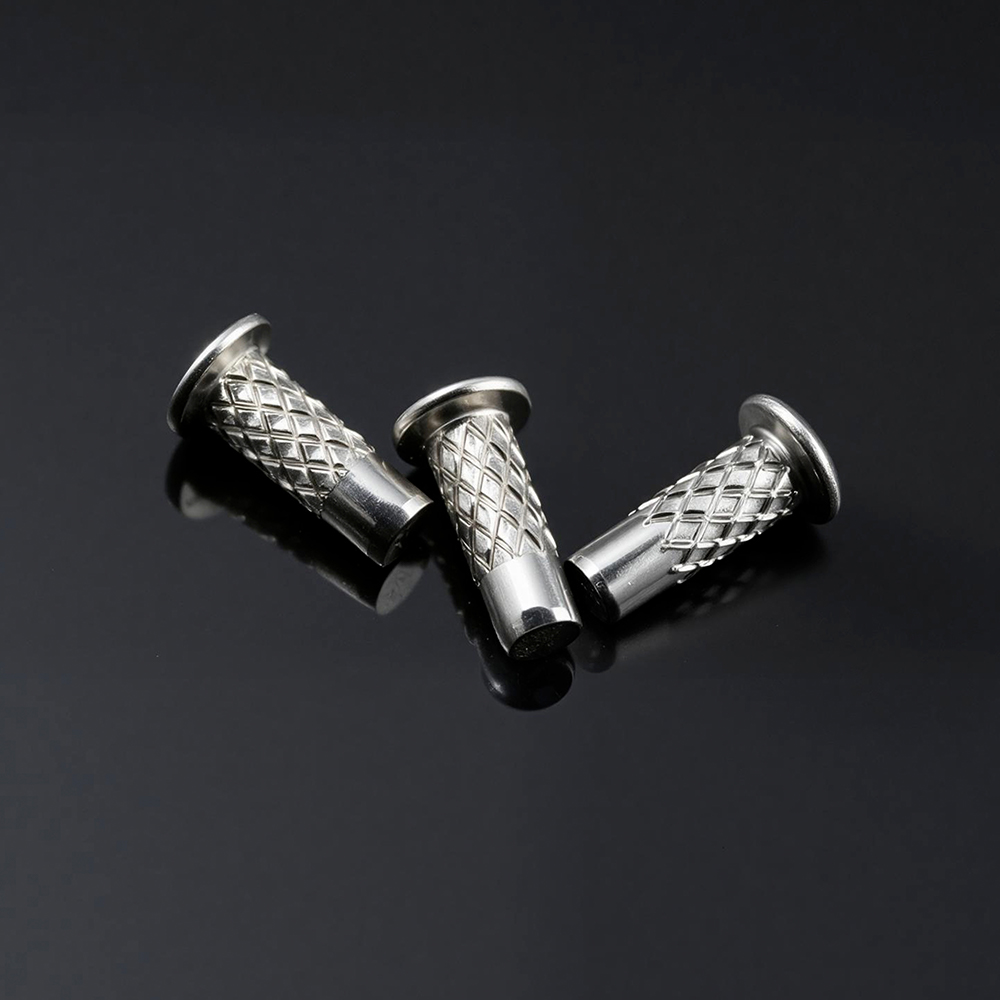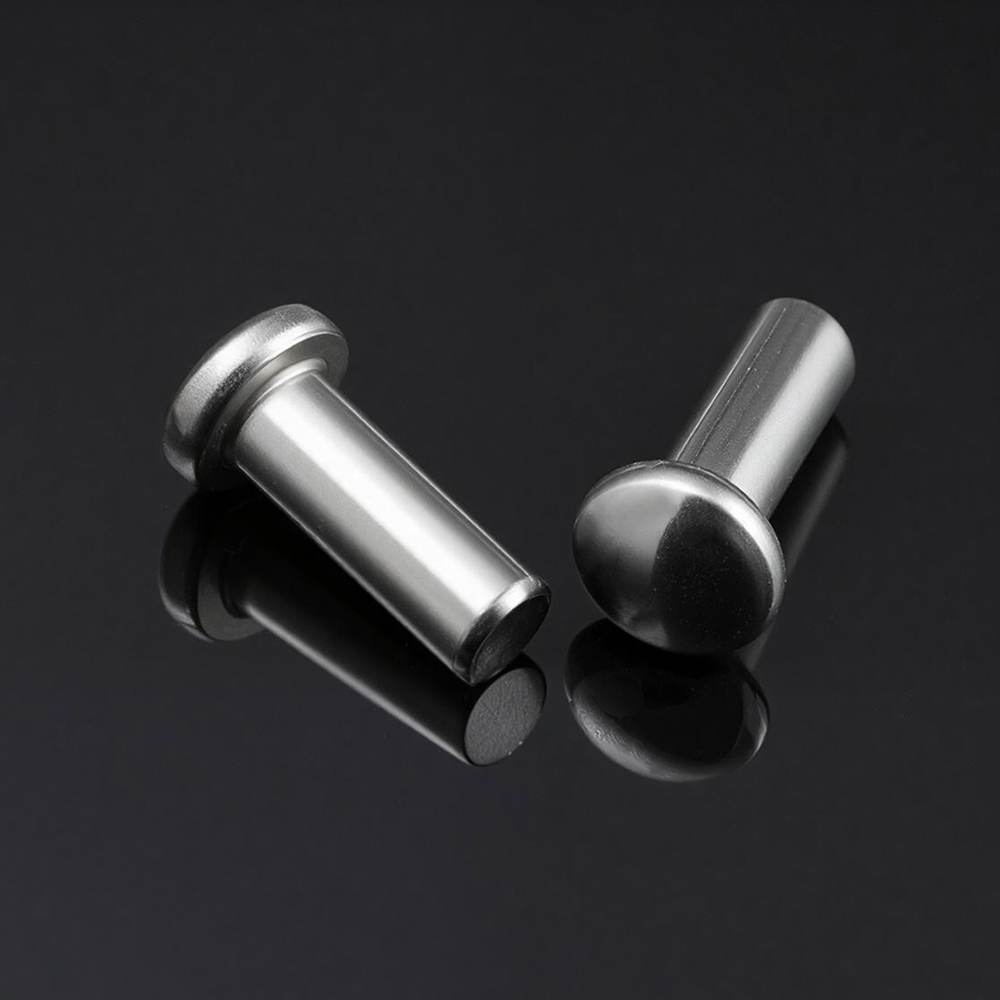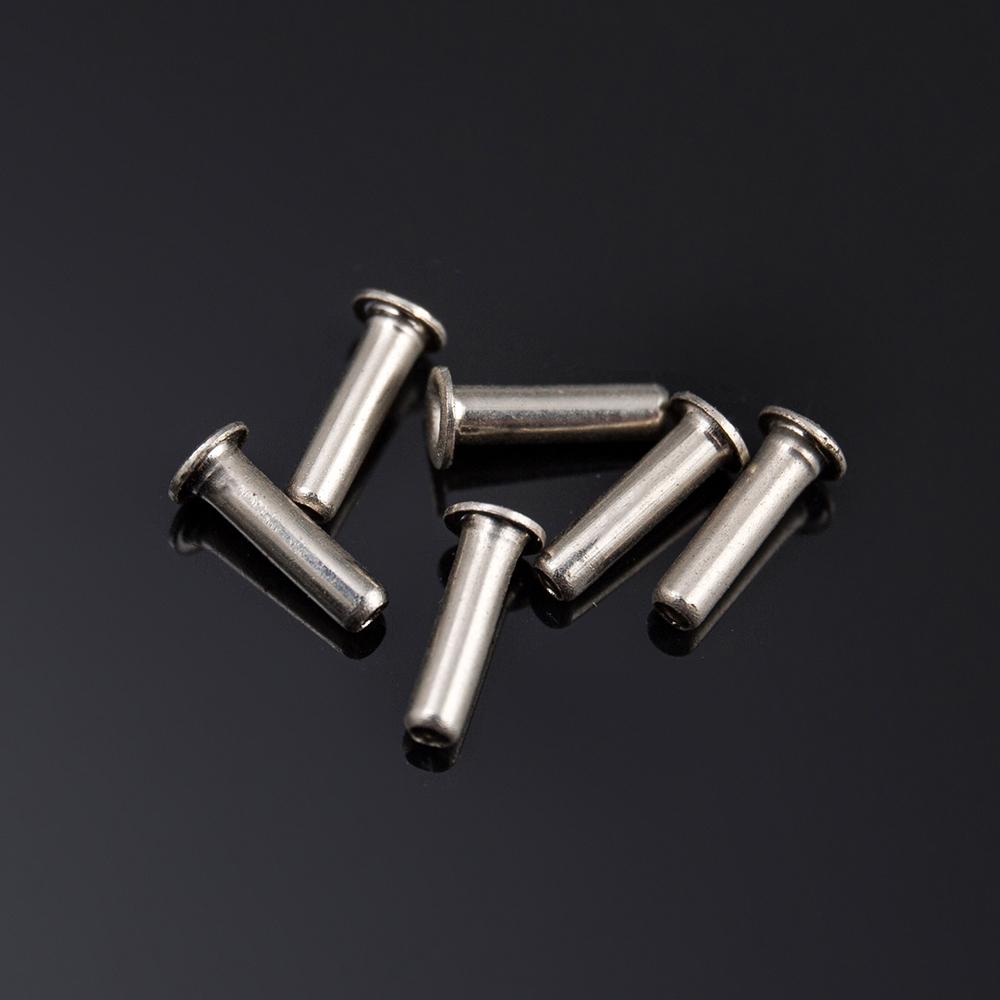

Ang isang semi-tubular rivet na may 2 mm shank ay kadalasang nagdadala ng buong articulation ng isang laparoscopic scissor o isang biopsy forceps jaw. Nagkakahalaga ito ng ilang sentimo sa kuwenta ng mga materyales at kabilang sa mga bahaging may pinakamataas na panganib sa disenyong file: kung ang rivet ng medikal na aparato ay masyadong matigas, ang magkasanib na bahagi ay kumukuha; kung ito ay masyadong malambot, ang mga panga ay bumuo ng play pagkatapos ng paulit-ulit na autoclave cycle; kung ang haluang metal ay mali, ang parehong rivet ay nagiging isang lugar ng kaagnasan at isang tanong sa biocompatibility sa isang solong rebisyon.
Karamihan sa mga sourcing team ay huli na natugunan ang problemang iyon, kadalasan kapag ang isang unang artikulong sample na pumasa sa bench testing ay bumalik mula sa sterilization validation na may torque value sa labas ng drawing. Ang geometry ng rivet ay hindi kailanman naging mahirap na bahagi. Ang mahirap na bahagi ay ang pedigree ng materyal, hanay ng katigasan, kondisyon ng ibabaw, at ang proseso ng pagtatakda.
Ang rivet ng medikal na aparato ay isang permanenteng fastener na tinukoy para sa isang pagpupulong ng medikal na aparato, at hindi ito natukoy sa hugis nito kaysa sa ebidensya nito: sertipikadong materyal, kinokontrol na tigas, dokumentadong kalinisan, may kakayahang mga sukat, at isang proseso ng pag-install na maaaring ulitin sa ilalim ng pag-audit.
Ang rivet ng medikal na device ay isang cold-headed o machined fastener na ang alloy, tigas, mga dimensyon, kondisyon sa ibabaw, at setting na mga parameter ay tinukoy sa sistema ng kalidad ng isang tagagawa ng medikal na device, upang ang bawat natapos na joint ay maaaring ma-validate, ma-trace sa isang heat number, at ma-reproduce sa mga production lot.
Sa pisikal, ang bahagi ay maaaring hindi makilala mula sa isang komersyal na semi-tubular rivet. Ang pagkakaiba ay makikita sa apat na lugar:
Alisin ang alinman sa apat na iyon at ang rivet ay magiging hindi pagsunod sa paghihintay para sa susunod na pag-audit ng supplier.
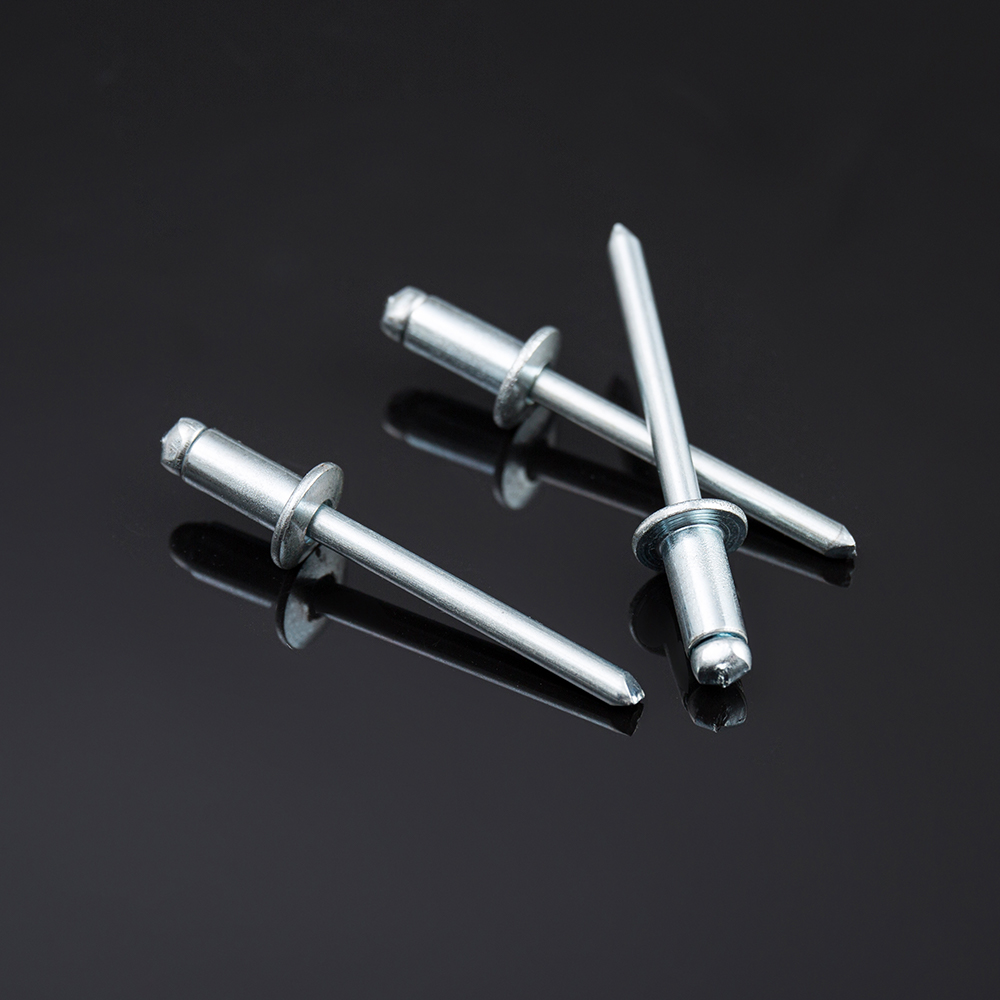
Sinasaklaw ng mga semi-tubular na rivet ang karamihan sa mga articulating joint sa mga instrumentong magagamit muli, ang mga solidong rivet ay kumukuha ng mga structural at shear load, at ang mga tubular at blind rivet ay humahawak ng mga eyelet, housing, at assemblies na maaabot lamang mula sa isang gilid.
| Uri ng rivet | Pinagsamang pag-andar | Karaniwang medikal na paggamit | Paraan ng pagtatakda |
| Semi-tubular | Pivot o kinokontrol na compression | Gunting, forceps, retractor, clamp | Orbital o epekto |
| Tubular at eyelet | Mga ducts material, low-profile bushing | Mga contact sa electrode, cannula liners, connector shell | Orbital o spin |
| Solid | Pinakamataas na lakas ng paggugupit, permanenteng joint | Mga frame ng instrumento, mga hawakan, mga tray ng isterilisasyon | Impact press |
| Bulag, basagin ang mandrel | One-sided na pag-access, selyadong o bukas na dulo | Mga pabahay ng device, mga disposable enclosure | Kamay o pneumatic tool |
| Magmaneho | Mabilis na setting, mababang pag-load ng clamp | Mga takip, panel, hindi sterile na hardware | Mallet o pindutin |
| Pasadyang malamig ang ulo | Geometry na nakasulat sa paligid ng isang joint | OEM articulating mechanism | Bawat validated na proseso |
Kung ang joint ay kailangang mag-pivot, ang rivet ay dapat gumulong sa isang ulo nang hindi hinihila ang dalawang bahagi sa mahigpit na pagkakadikit. Kung ang joint ay kailangang humawak ng dalawang plato sa permanenteng compression, isang solidong rivet o isang balikat na turnilyo ay karaniwang ang mas mahusay na sagot.
Ang 316L na hindi kinakalawang na asero ay ang default na haluang metal para sa isang rivet ng medikal na aparato. Malinis itong lumalamig, lumalaban sa steam at ethylene oxide sterilization, at available nang may ganap na traceability mula sa wire hanggang sa natapos na bahagi. Ang mga grado ng titanium ay pumapalit kung saan mahalaga ang timbang, pag-uugali ng MRI, o galvanic isolation, at mga high-strength na haluang metal tulad ng MP35N para sa mga joints na kailangang makaligtas sa milyun-milyong load cycle.
Ang lakas lamang ay bihirang malutas ang materyal na tanong. Ang isang mas matigas na haluang metal ay maaaring makagawa ng isang mas masamang pivot joint, dahil ang isang matigas na shank ay hindi gumulong sa isang kontroladong ulo sa isang manipis na 1.5 mm na seksyon. Iyon ang dahilan kung bakit ang naka-highlight na 316L row ay nananatiling workhorse sa kabila ng halos kalahati ng tensile strength ng Ti-6Al-4V.
Ang sterilization ay nagpapasya ng higit pang mga disenyo kaysa sa load. Ang steam autoclave cycle sa 134 C ay nagtutulak ng chloride stress corrosion sa maling stainless grade, ang gamma radiation sa karaniwang 25 hanggang 40 kGy na dosis ay dumadaan sa 316L at titanium nang walang makabuluhang pagkawala ng lakas, at ang mga paulit-ulit na ethylene oxide cycle ay nag-iiwan ng mga residue na dapat i-clear sa mga limitasyon ng ISO 10993-7.
Ang passivation ay isang proseso na hakbang na may sariling pagpapatunay. Ang ASTM A967 ay naglilista ng ilang ruta, at ang paglipat mula sa nitric acid patungo sa citric acid ay nagbabago sa kimika sa ibabaw ng isang tapos na rivet na sapat upang mangailangan ng muling pagpapatunay ng joint.
Dalawang numero ang nagpapasya sa karamihan ng mga rivet joint failure: ang diametral clearance sa pagitan ng shank at hole, at ang hardness range ng shank. Ang lahat ng iba ay pangalawa.
Ang pagtanggap para sa isang pivoting rivet joint ay sinusukat sa joint: torque, play, at taas ng ulo pagkatapos ng setting. Ang sariling mga sukat ng pagguhit ng rivet ay kalahati lamang ng detalye.
Ang mga tagapagtustos ng rivet ay hinuhusgahan sa pamamagitan ng dokumentasyon tulad ng sa pamamagitan ng mga bahagi. Mula noong Pebrero 2, 2026, inihanay ng FDA Quality Management System Regulation ang 21 CFR Part 820 sa ISO 13485, na ginagawang bahagi ang mga tala ng supplier ng sariling compliance surface ng gumagawa ng device.
Ang kontrol sa pagbabago ay ang sugnay na nagdudulot ng pinakamasakit. Ang isang supplier na nagpapalit ng wire mill, temper, o plating chemistry nang walang abiso ay nagpapawalang-bisa sa pagpapatunay ng proseso ng customer, kahit na ang bawat papasok na sample ay pumasa pa rin sa inspeksyon.
Ang isang kwalipikadong supplier ay isang punto ng pagkabigo. Ang mga programang medikal na rivet ay mananatiling matatag kapag ang pagguhit ay na-freeze bago magsimula ang sourcing at dalawang supplier ang kwalipikado laban sa parehong detalye.
Ang pinakamurang rivet sa catalog ay nagiging pinakamahal na bahagi sa device sa araw na ang pag-audit ay nakahanap ng hindi masusubaybayang lote.
Sinasaklaw ng 316L na hindi kinakalawang na asero ang karamihan ng mga application dahil ito ay malamig ang ulo, tumatanggap ng passivation, at nakaligtas sa steam, ethylene oxide, at gamma sterilization. Ang Titanium Grade 2 at Grade 5 ay ginagamit kung saan ang timbang, MRI compatibility, o galvanic isolation matter, at MP35N ay lumalabas sa high-cycle joints.
Oo, sa kondisyon na mahawakan ng supplier ang detalye. Dapat matugunan ng bahagi ang mga kinakailangan sa biocompatibility at kalinisan ng device, may kakayahang masubaybayan ang lot, at mai-install sa pamamagitan ng isang validated na proseso. Karamihan sa mga komersyal na linya ng rivet ay hindi makakapagbigay ng dokumentasyon sa antas ng init o pagbabago ng kontrol, at iyon ang nagdidisqualify sa kanila.
Itakda muna ang hole tolerance, H9 o H10 para sa pivoting joint, pagkatapos ay tukuyin ang diametral clearance, ang shank hardness range, at ang roll head na taas. Tapusin gamit ang isang functional na kinakailangan sa pinagsama-samang joint, tulad ng articulation torque na 0.02 hanggang 0.2 newton meters at isang maximum na axial play na 0.1 mm.
Ang mga rivet ay kadalasang lumilitaw sa mga instrumento, sistema ng paghahatid, at sterile packaging hardware sa halip na sa mga pangmatagalang implant. Kapag ang isang rivet ay pumasok sa isang implantable na pagpupulong, ang haluang metal ay dapat na implant grade, ang ibabaw ay dapat matugunan ang may-katuturang kategorya ng pagsubok na ISO 10993-1, at ang proseso ng pagtatakda ay dapat ma-validate para sa partikular na device na iyon.
Itugma ang rivet sa joint, idokumento ang joint, pagkatapos ay gawing kwalipikado ang dalawang supplier laban sa parehong drawing. Pinipigilan ng order na iyon ang dalawang sentimo na bahagi mula sa pagpigil sa paglabas ng device.