





Katugmang Square Neck Embedding Depth at Head Countersink para sa Maximum Pull-Out Resistance sa Softwood vs. Hardwood
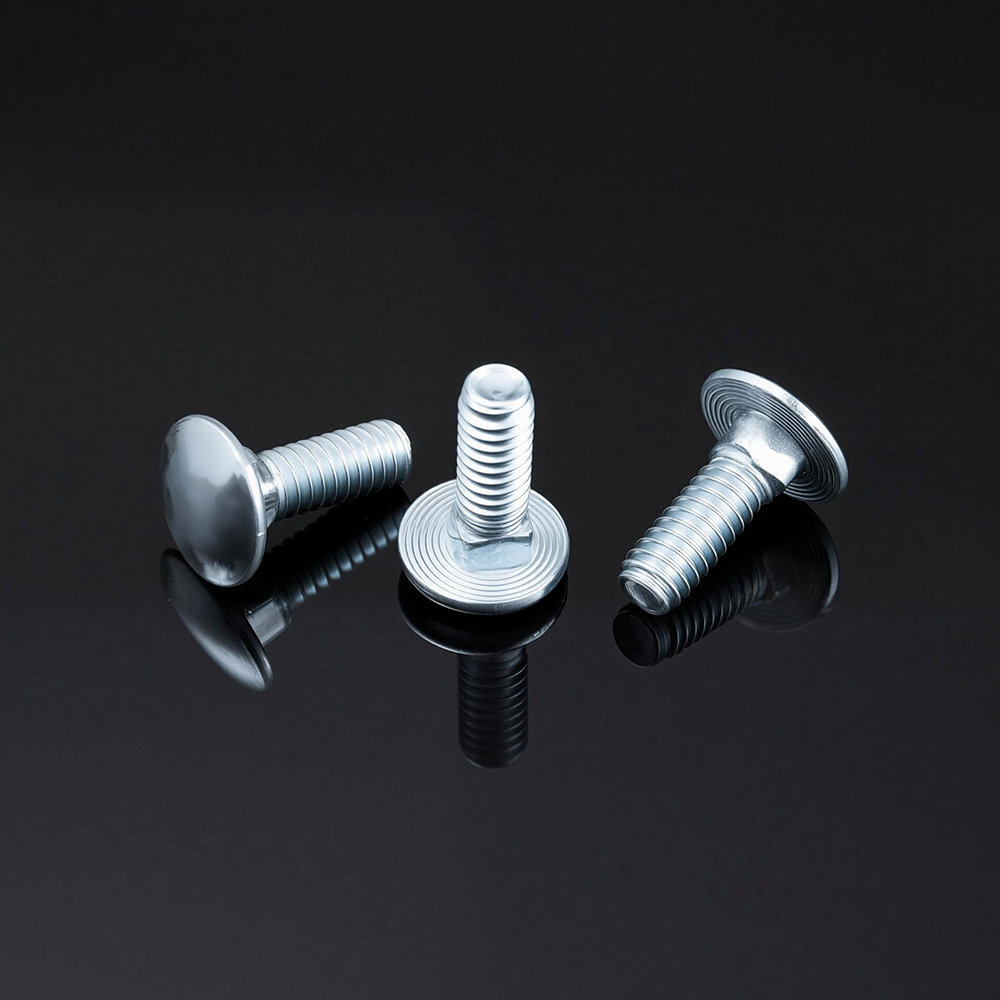
Ang mekanikal na pagganap ng a bolt ng karwahe Ang koneksyon sa kahoy ay pangunahing tinutukoy ng dalawang magkakaugnay na geometric na parameter: ang lalim ng pag-embed ng square neck (na nagbibigay ng anti-rotation locking) at ang countersink depth ng round head (na namamahala sa flushness at pamamahagi ng load). Ang pagkamit ng maximum na pull-out resistance nang hindi nagiging sanhi ng paghahati ng kahoy ay nangangailangan ng iba't ibang diskarte para sa softwood at hardwood dahil sa kanilang natatanging density, compressive strength, at failure mode.
1. Mga Katangian ng Wood Substrate: Softwood vs. Hardwood
Ang pangunahing pagkakaiba sa density at lakas ng kahoy ay direktang nagdidikta kung paano tumutugon ang bawat substrate sa bolt embedding at countersinking. Ang sumusunod na talahanayan ay naghahambing ng mga pangunahing katangian ng istruktura:
| Ari-arian | Softwood (hal., Pine, Spruce, Fir) | Hardwood (hal., Oak, Beech, Maple) |
|---|---|---|
| Karaniwang Saklaw ng Densidad (kg/m³) | 350 – 550 | 640 – 840 |
| Lakas ng Baluktot (MPa) | 14 – 50 (C14 hanggang C50 na grado) | 30 – 70 (mga gradong D30 hanggang D70) |
| Lakas ng Compressive (MPa) // butil | ~40 – 46 (spruce/pine) | Makabuluhang mas mataas |
| Katigasan (Brinell) // butil | 3.2 – 4.0 | Mas mataas (oak ~5.5) |
| Failure Mode Sa ilalim ng Over-Tightening | Pag-compress/pagdurog ng mga hibla ng kahoy | Paghahati/pagbitak sa mga linya ng butil |
| Mga Karaniwang Aplikasyon para sa Carriage Bolts | Decking, timber framing, pangkalahatang konstruksyon | Mabibigat na istruktura ng troso, muwebles, marine bunks |
2. Mga Kinakailangan sa Lalim ng Pag-embed ng Square Neck
Ang function ng square neck ay i-embed sa kahoy upang maiwasan ang pag-ikot ng bolt sa panahon ng paghigpit ng nut, na inaalis ang pangangailangan para sa isang wrench sa gilid ng ulo. Ang lalim ng pag-embed—kung gaano kalayo ang napasok ng square section sa kahoy—ay dapat na itugma sa compressibility at shear strength ng substrate.
- Diskarte sa Softwood (Nadagdagang Lalim ng Pag-embed): Ang mga softwood ay may mas mababang density at compressive strength. Upang makamit ang maaasahang anti-rotation locking, ang parisukat na leeg ay dapat na hinihimok sa buong lalim nito, na nagpapahintulot sa mga sulok na ganap na maalis at mahawakan ang nakapalibot na mga hibla ng kahoy. Dahil ang mga hibla ng softwood ay nag-compress sa halip na nahati, ang isang buong-depth na pagkakalagay ay nagbibigay ng maximum na mekanikal na interlock nang hindi nanganganib sa pag-crack.
- Hardwood Strategy (Precision Embedding): Ang mga hardwood ay mas siksik at mas madaling mahati. Para sa mga materyales na ito, ang square neck ay dapat pa ring ganap na naka-embed para sa maximum na pull-out resistance, ngunit ang pilot hole ay dapat na makina na may mas mataas na katumpakan. Ang parisukat na leeg ay nangangailangan ng isang mahigpit na angkop na recess o maingat na pagtapik upang maiwasan ang pagpilit sa kahoy na hiwalay. Ang isang karaniwang pamantayan sa engineering ay ang paunang paggawa ng isang parisukat na uka na tumutugma sa laki ng leeg para sa 100% tumpak na pag-embed na may zero rotation tolerance.
Sa parehong mga kaso, ang hindi kumpletong square neck na pag-embed-kung saan ang leeg ay nakaupo na ipinagmamalaki ng ibabaw ng kahoy-ay isang pangunahing sanhi ng pag-ikot at pagluwag ng bolt. Tamang naka-embed, ang square neck ay lumilikha ng mechanical lock na ginagawang epektibo ang mga carriage bolts para sa single-sided assembly.
3. Head Countersink Depth: Pagbabalanse ng Flushness at Structural Integrity
Ang Countersinking ay nagbibigay-daan sa bilog na ulo na maupo sa ibabaw o sa ibaba ng materyal na ibabaw, na nagbibigay ng isang makinis na pagtatapos at nag-aalis ng mga matutulis na protrusions. Gayunpaman, ang lalim ng countersink ay dapat na maingat na kontrolin upang maiwasan ang paghina ng kahoy.
- Softwood (Malalim na Countersink Katanggap-tanggap): Dahil sa compressibility nito, kayang tumanggap ng softwood ng mas malalim na countersink nang hindi nahati. Ang ulo ng bolt ay pinipiga ang mga hibla sa ilalim, na lumilikha ng isang matatag na ibabaw ng tindig. Gayunpaman, ang over-countersinking nang walang sapat na bolt head contact ay maaaring mabawasan ang epektibong load-bearing area, na nagpapataas ng localized na stress sa kahoy.
- Hardwood (Kinakailangan ang Mababaw o Precision Countersink): Ang mga hardwood ay nangangailangan ng isang mas mababaw na countersink, na maingat na ginawa gamit ang isang spade bit. Ang mga malalim na countersink sa hardwood ay lumilikha ng mga stress risers na maaaring magsimula ng paghahati ng butil kapag ang nut ay humihigpit. Ang layunin ay upang makamit ang isang flush finish habang pinapanatili ang mas maraming cross-sectional wood integrity hangga't maaari.
4. Pinagsamang Epekto sa Pull-Out Resistance at Splitting Prevention
Ang maximum na pull-out resistance—ang puwersa na kinakailangan upang hilahin ang bolt sa kahoy—ay makakamit kapag ang parisukat na leeg at ang ulo ng bolt ay mahusay na nakadikit sa kahoy nang hindi nakompromiso ang integridad nito.
- Softwood: Ang malalim, buong-lalim na square neck na pag-embed na sinamahan ng isang katamtamang countersink ay nagbibigay ng pinakamataas na paglaban sa pag-pull-out. Ang mga hibla ng kahoy ay nag-compress sa paligid ng leeg at sa ilalim ng ulo, na lumilikha ng isang malakas na mekanikal na pagkakabit. Ang panganib ng paghahati ay mababa, kung ang isang pilot hole ay bahagyang mas maliit kaysa sa bolt shank ay drilled.
- Hardwood: Ang parehong full-depth na pag-embed ay kinakailangan para sa anti-rotation, ngunit ang countersink ay dapat na mas mababaw at tumpak na makina. Ang parisukat na leeg ay dapat na ganap na nakaupo, ngunit ang pilot hole tolerance ay dapat na mahigpit upang maiwasan ang paglikha ng mga splitting stress. Para sa matigas na kahoy, ang paggamit ng mga washer sa ilalim ng parehong ulo at nut ay nakakatulong sa pamamahagi ng mga karga at higit na binabawasan ang panganib ng pagdurog o paghahati.
Iminumungkahi ng data ng industriya na higit sa 80% ng mga isyu sa pag-install ng carriage bolt—kabilang ang bolt spinning at material cracking—ay nauugnay sa hindi tamang pagpoproseso ng butas sa halip na ang bolt mismo. Isang pre-drilled pilot hole, countersink hanggang sa lalim lang ng ulo, at full square neck seating ang tatlong haligi ng matagumpay na pag-install sa parehong uri ng kahoy.
5. Pananaw sa Paggawa at Kalidad
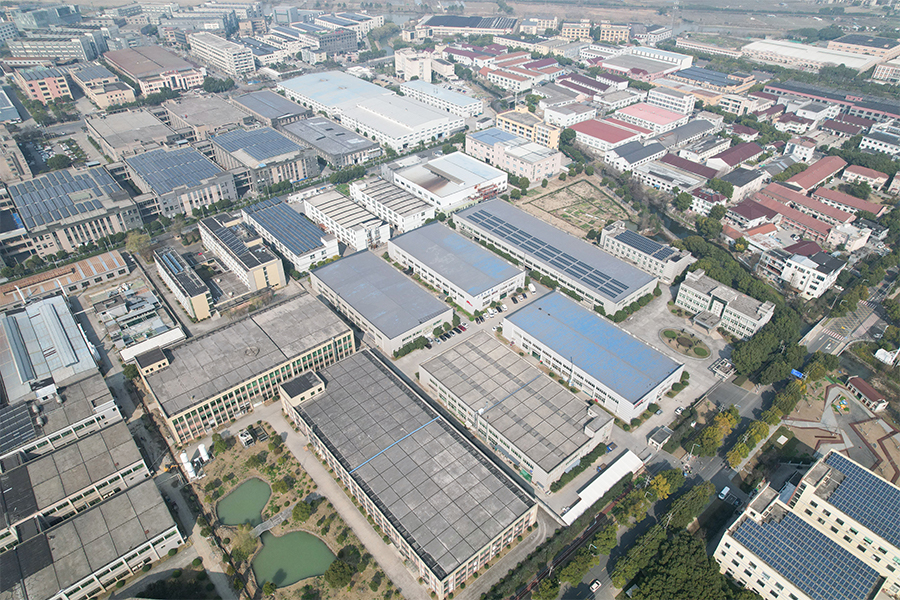
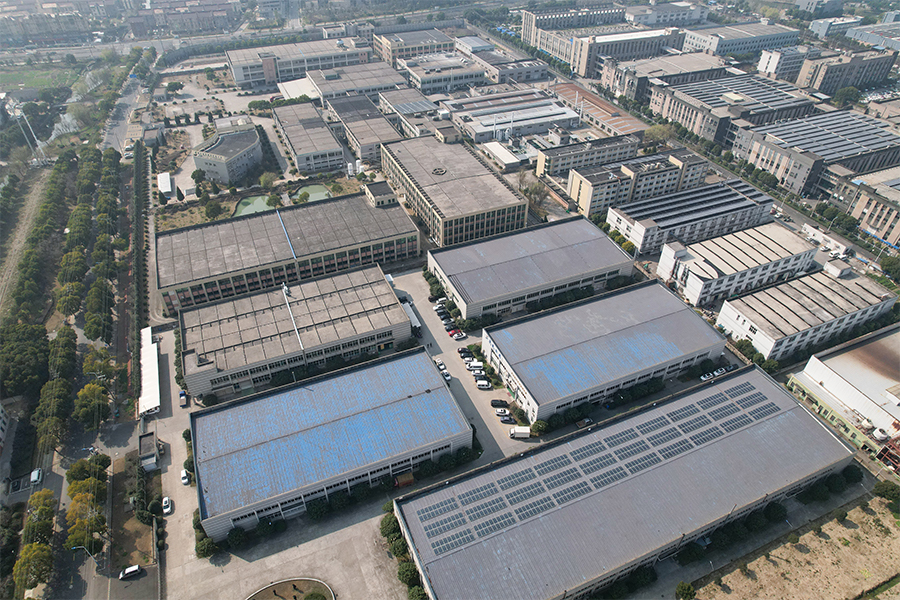
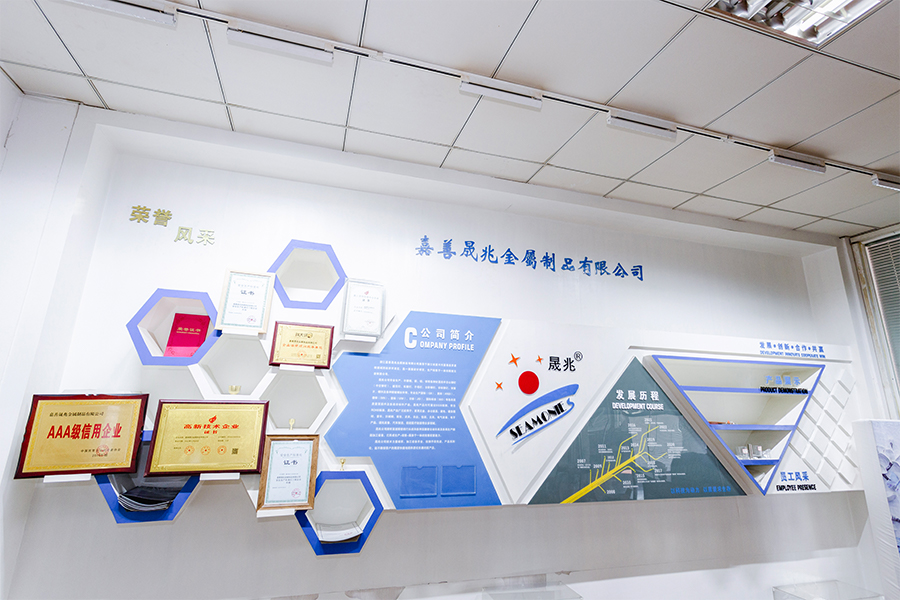
Ang katumpakan ng paggawa ng carriage bolt ay direktang nakakaapekto sa pagkakapare-pareho ng square neck geometry—isang pangunahing salik sa pagkamit ng maaasahang pag-embed sa iba't ibang uri ng kahoy. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay isang negosyong pag-aari ng pamilya sa ilalim ng SEA Monies Metal Co., Ltd., na nagmana ng 20 taon ng karanasan ng pamilya at kalidad na pamana sa paggawa ng metal. Umaasa sa malakas na kapasidad ng produksyon ng Shengzhao Metal at mga bentahe ng supply chain, dalubhasa kami sa R&D, produksyon at pandaigdigang pagbebenta ng mga de-kalidad na produktong metal. Ang pagsunod sa paghahangad ng pamilya ng katumpakan, mahigpit na saloobin sa pagtatrabaho at pangmatagalang pangako, naghahatid kami ng matatag at maaasahang mga produkto at serbisyo sa mga customer sa buong mundo.
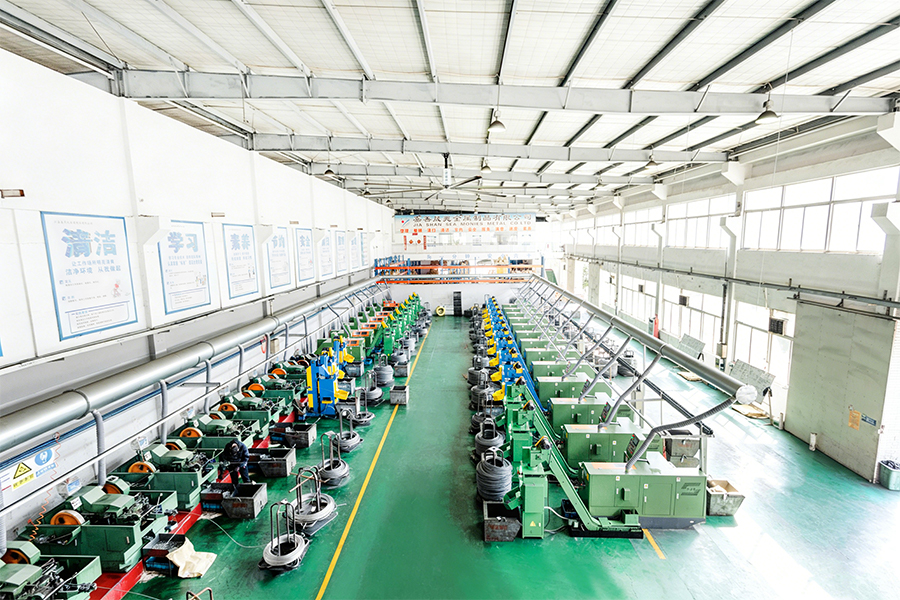
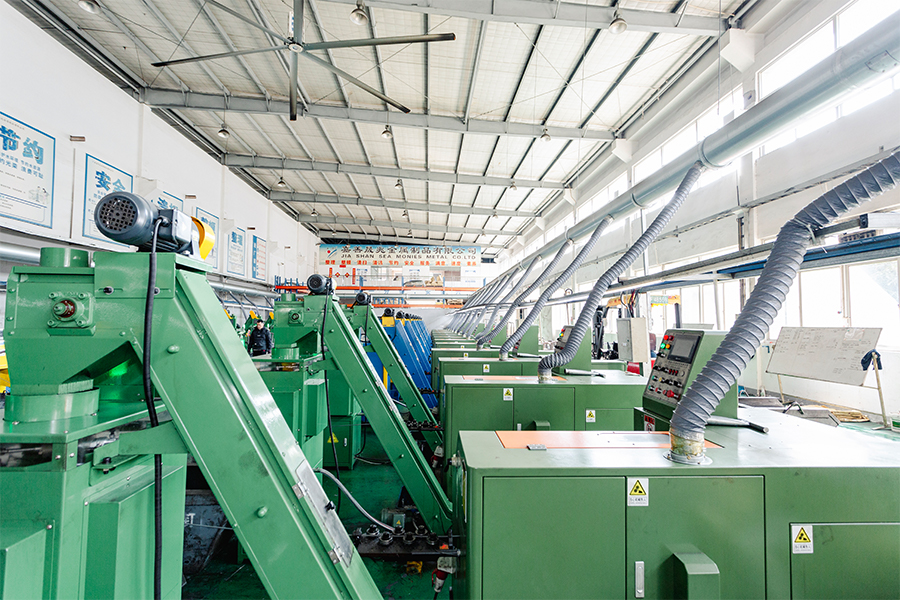
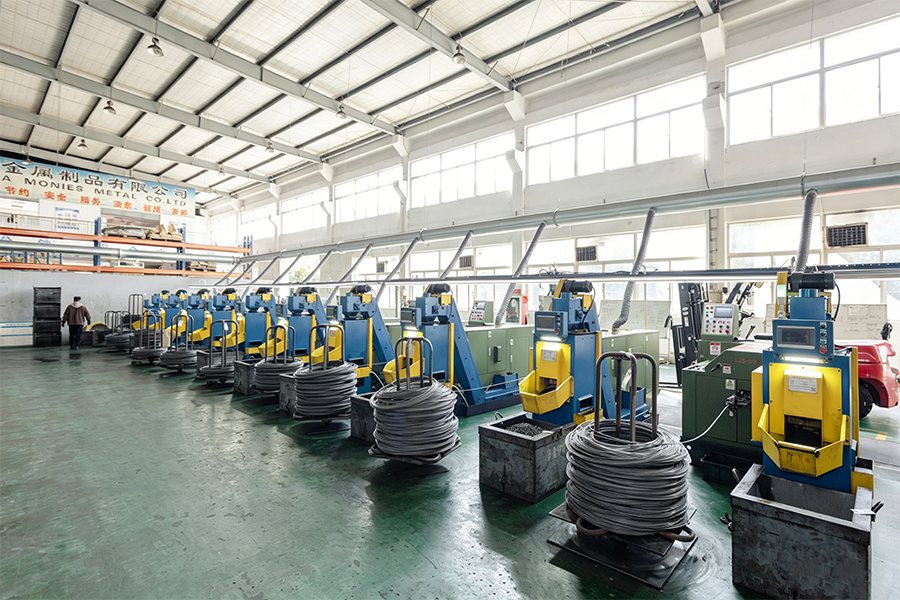
Gamit ang matatag na R&D at mga kakayahan sa produksyon ng pabrika, nagdadalubhasa kami sa matataas na lakas na rivet, bolts, nuts, washers, pins, screws, at iba't ibang hindi karaniwang custom na bahagi. Sinasaklaw ng aming hanay ng produkto ang mga materyales kabilang ang hindi kinakalawang na asero, haluang metal na bakal, aluminyo haluang metal, tanso, at mga espesyal na haluang metal, na gumagamit ng mga proseso tulad ng malamig na heading, hot forging, at CNC machining. Ang aming mga produkto ay na-export sa higit sa 25 mga bansa, na naglilingkod sa higit sa 200 mga kliyente.
Ang Chance & Union ay nakatuon sa walang putol na pagkonekta sa "Manufactured in China" sa internasyonal na merkado, na nagbibigay ng mga pandaigdigang customer ng one-stop fastening solution mula sa R&D hanggang sa mass production sa pamamagitan ng propesyonal na teknolohiya at pambihirang kalidad. Para sa mga carriage bolts, pinapanatili namin ang mahigpit na tolerance sa mga sukat ng square neck at head geometry upang matiyak ang pare-parehong performance ng pag-embed sa parehong softwood at hardwood application.
6. Mga Madalas Itanong (FAQ)
- Q1: Dapat ba akong gumamit ng hindi kinakalawang na asero o galvanized carriage bolts para sa pressure-treated na kahoy?
A: Ang pressure-treated na kahoy ay naglalaman ng mga kemikal na nagpapabilis ng kaagnasan ng karaniwang bakal. Ang 18‑8 na hindi kinakalawang na asero na carriage bolts ay madalas na inirerekomenda para sa pressure-treated na kahoy dahil sa kanilang mahusay na resistensya sa kaagnasan. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay nag-aalok ng parehong hot-dip galvanized at stainless steel na mga opsyon (304/316) upang tumugma sa iyong partikular na pagkakalantad sa kapaligiran at mga kinakailangan sa buhay ng serbisyo. - T2: Paano ko mapipigilan ang pag-ikot ng carriage bolt kapag hindi ko ma-access ang head side?
A: Ang square neck ay partikular na idinisenyo upang maiwasan ang pag-ikot kapag ganap na naka-embed sa kahoy. Siguraduhin na ang pilot hole ay ang tamang diameter (medyo mas maliit kaysa sa shank) at ang parisukat na leeg ay itinutulak nang buo sa materyal. Kung ang kahoy ay lubhang nasira o ang butas ay pinalaki, ang isang nylon lock nut o double-nutting ay makakatulong sa pag-secure ng assembly. Zhejiang Chance & Union Import and Export Co., Ltd. Inirerekomenda ng (Chance & Union) na inspeksyunin ang square neck seating bago ang huling paghigpit. - Q3: Ano ang inirerekomendang laki ng pilot hole para sa mga carriage bolts sa hardwood?
A: Para sa hardwood, mag-pre-drill ng pilot hole na 1/16″ na mas maliit kaysa sa bolt shank diameter upang maiwasan ang paghahati. Ang square neck ay nangangailangan ng maingat na pag-tap o pre-machined recess para sa ganap na pag-embed. Zhejiang Chance & Union Import and Export Co., Ltd. Inirerekomenda ng (Chance & Union) ang paggamit ng stepped drilling process o dedikadong countersink bit para sa precision hardwood application para maiwasan ang stress concentration at cracking.
Pamamahala ng Panghihimasok sa Thread sa Hot-Dip Galvanized Coach Bolts: Paano Nababayaran ang Spin Centrifuging at Post-Galvanizing Tapping para sa Coating Buildup ayon sa ISO 965-1
Ang hot-dip galvanizing (HDG) ay nagbibigay ng pambihirang proteksyon sa kaagnasan para sa mga bolt ng coach ginagamit sa panlabas na mga istraktura ng troso, ngunit ang proseso ay lumilikha ng isang makabuluhang hamon sa engineering: ang zinc coating ay nagdaragdag ng kapal sa parehong panlabas (bolt) at panloob (nut) na mga thread, na posibleng lumampas sa mga limitasyon sa pagpapaubaya ng thread na tinukoy ng ISO 965-1. Ang "panghihimasok" na ito ay maaaring gawing mahirap o imposible ang pagpupulong nang walang tamang kabayaran. Ipinapaliwanag ng artikulong ito kung paano inilalapat ang dalawang pangunahing proseso—spin centrifuging at post-galvanizing tapping—para ibalik ang functional thread fit.
1. Pag-unawa sa ISO 965-1 Thread Tolerance at Problema sa Coating Allowance
Tinutukoy ng ISO 965-1 ang standard metric thread profile na may mga tinukoy na tolerance para sa panloob at panlabas na mga thread. Para sa mga hot-dip galvanized fasteners, ang kapal ng coating ay dapat isaalang-alang bilang karagdagang layer sa parehong bolt thread at nut thread. Ang pinagsama-samang epekto ay maaaring bawasan ang thread clearance sa zero o kahit na lumikha ng isang negatibong allowance-ibig sabihin, ang nut ay hindi mag-thread sa bolt.
Ang sumusunod na talahanayan ay naglalarawan ng epekto ng HDG coating sa mga sukat ng thread para sa isang M12 bolt at nut na kumbinasyon.
| Parameter | Uncoated (Nominal) | Gamit ang HDG (Dual-Sided Coating) | Pag-iipon ng Panghihimasok |
|---|---|---|---|
| Bolt Thread Major Diameter | 12.000 mm | 12.000 2 × coating = 12.080 mm | Pagbawas sa thread clearance: hanggang sa kabuuang 0.160 mm |
| Nut Thread Minor Diameter (Internal) | 10.500 mm | 10.500 - 2 × coating = 10.420 mm | |
| Epektibong Thread Fit | Clearance sa loob ng ISO 965-1 tolerance | Potensyal na zero o negatibong clearance | Pinipigilan ng interference ang pagpupulong |
Tandaan: Ang karaniwang kapal ng HDG coating para sa M12 fasteners ay mula 40–60 µm bawat gilid. Ang kabuuang radial buildup sa bolt (pangunahing diameter) at ang panloob na pagbawas sa nut (minor diameter) ay pinagsama upang lumikha ng isang makabuluhang isyu sa fit.
2. Compensatory Process 1: Spin Centrifuging (Centrifugal Spinning)
Ang spin centrifuging ay inilapat kaagad pagkatapos ng galvanizing bath habang ang patong ay natunaw pa. Ang fastener ay inilalagay sa isang butas-butas na basket at umiikot sa mataas na bilis, na naglalabas ng labis na zinc mula sa mga thread at iba pang mga ibabaw. Ang prosesong ito ay nakakamit ng tatlong kritikal na resulta:
- Uniform na Kapal ng Patong: Ang pag-ikot ay binabawasan ang patong sa mga thread crest at mga ugat sa isang mas pare-pareho, mas manipis na layer—karaniwang 30–50 µm sa karaniwan para sa mas malalaking fastener. Nakakatulong ito upang mabawasan ang buildup sa mga kritikal na diameter zone.
- Paglilinis ng Thread: Sa pamamagitan ng pag-alis ng labis na zinc, ang pagkilos ng pag-ikot ay nakakatulong upang mapanatili ang profile ng thread, na pumipigil sa matinding pagpuno ng mga ugat o crest ng thread at binabawasan ang panganib ng malaking interference.
- Kinokontrol na pagkakaiba-iba: Maaaring bawasan ng mahusay na kontroladong centrifuging ang pagkakaiba-iba ng kapal ng coating sa isang batch, na ginagawang mas predictable at maaasahan ang kasunod na proseso ng pag-tap.
Gayunpaman, ang centrifuging lamang ay hindi palaging sapat upang makamit ang ISO 965-1 fit, lalo na para sa mas malalaking diameter bolts (M16 at mas mataas) na may mas mabibigat na kinakailangan sa coating. Ang post-galvanizing tapping ay madalas na kinakailangan bilang pangalawang hakbang sa kompensasyon.
3. Compensatory Process 2: Post-Galvanizing Tapping o Thread Brushing
Ang post-galvanizing tapping (o thread brushing) ay nagsasangkot ng pagpasa ng matigas na gripo o brush sa coated thread upang maalis ang labis na zinc mula sa mga gilid ng thread at crest nang hindi inilalantad ang hubad na bakal. Isinasagawa ang prosesong ito pagkatapos lumamig at matigas ang patong.
- Pinili na Pag-alis: Pinutol o pinipiga ng gripo ang zinc coating sa mga thread crests at flanks, ibinabalik ang profile ng thread sa isang karaniwang geometric na hugis habang iniiwan ang natitirang zinc sa ugat at iba pang mga ibabaw na buo para sa proteksyon ng kaagnasan.
- Pagpapanumbalik ng Diameter: Ang pag-tap ay binabawasan ang pangunahing diameter ng panlabas na thread at nililinis ang maliit na diameter ng panloob na thread, na nagpapanumbalik ng clearance na kinakailangan ng ISO 965-1. Ang nais na mga clearance pagkatapos ng pag-tap ay karaniwang tinukoy sa mga pamantayan, na tinitiyak na maayos ang pagsasama-sama ng bolt at nut.
- Pagpapanatili ng Patong: Kapag maayos na ginawa, ang post-galvanizing tapping ay nag-aalis lamang ng sobrang zinc—humigit-kumulang 10–15 µm mula sa mga crests—nang hindi binabawasan ang coating na mas mababa sa minimum na lokal na kapal na kinakailangan ng ASTM A153 o ISO 1461.
Maraming manufacturer, kabilang ang Chance & Union, ang naglalapat ng kumbinasyon ng kontroladong centrifuging at precision tapping para matiyak na ang HDG coach bolts ay patuloy na nakakatugon sa mga kinakailangan sa ISO 965-1 na fit habang pinapanatili ang integridad ng coating.
4. Manufacturing Perspective: Pagkamit ng Consistent Thread Fit
Ang kumbinasyon ng spin centrifuging at post-galvanizing tapping ay nangangailangan ng maingat na kontrol sa proseso. Kasama sa mga pangunahing variable ang oras ng paglulubog, bilis ng pag-alis, bilis ng centrifuge, geometry ng pag-tap, at ang mga parameter ng pagputol na ginamit sa pangalawang operasyon. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay isang negosyong pag-aari ng pamilya sa ilalim ng SEA Monies Metal Co., Ltd., na nagmana ng 20 taon ng karanasan ng pamilya at kalidad na pamana sa paggawa ng metal. Umaasa sa malakas na kapasidad ng produksyon ng Shengzhao Metal at mga bentahe ng supply chain, dalubhasa kami sa R&D, produksyon at pandaigdigang pagbebenta ng mga de-kalidad na produktong metal. Ang pagsunod sa paghahangad ng pamilya ng katumpakan, mahigpit na saloobin sa pagtatrabaho at pangmatagalang pangako, naghahatid kami ng matatag at maaasahang mga produkto at serbisyo sa mga customer sa buong mundo.
Gamit ang matatag na R&D at mga kakayahan sa produksyon ng pabrika, nagdadalubhasa kami sa matataas na lakas na rivet, bolts, nuts, washers, pins, screws, at iba't ibang hindi karaniwang custom na bahagi. Sinasaklaw ng aming hanay ng produkto ang mga materyales kabilang ang hindi kinakalawang na asero, haluang metal na bakal, aluminyo haluang metal, tanso, at mga espesyal na haluang metal, na gumagamit ng mga proseso tulad ng malamig na heading, hot forging, at CNC machining. Ang aming mga produkto ay na-export sa higit sa 25 mga bansa, na naglilingkod sa higit sa 200 mga kliyente.
Ang Chance & Union ay nakatuon sa walang putol na pagkonekta sa "Manufactured in China" sa internasyonal na merkado, na nagbibigay ng mga pandaigdigang customer ng one-stop fastening solution mula sa R&D hanggang sa mass production sa pamamagitan ng propesyonal na teknolohiya at pambihirang kalidad. Para sa HDG coach bolts, nagpapatupad kami ng dual compensation approach: optimized spin centrifuging para kontrolin ang as-coated na kapal, na sinusundan ng precision post-galvanizing tapping para matiyak na ang bawat bolt ay nakakatugon sa ISO 965-1 thread fit na mga kinakailangan para sa smooth nut assembly.
5. Mga Madalas Itanong (FAQ)
- Q1: Gaano karaming kapal ng coating ang karaniwang inaalis sa pamamagitan ng post-galvanizing tapping?
A: Ang pag-tap sa pangkalahatan ay nag-aalis ng 10–15 µm ng zinc mula sa mga thread crests—sapat na upang maibalik ang clearance nang hindi inilalantad ang pinagbabatayan na bakal. Tinitiyak nito na ang pinakamababang kapal ng coating na kinakailangan ng ASTM A153 (1.7 mils / 43 µm para sa M20 bolts) ay napanatili. Zhejiang Chance & Union Import and Export Co., Ltd. Kinokontrol ng (Chance & Union) ang prosesong ito upang mapanatili ang parehong pagkakaakma ng thread at proteksyon sa kaagnasan. - Q2: Magagawa ba ng spin centrifuging na mag-isa ang ISO 965-1 fit nang walang post-galvanizing tapping?
A: Sa ilang mga kaso, lalo na para sa mas maliit na diameter bolts (M6–M10) na may mas magaan na coatings, ang centrifuging lamang ay maaaring makagawa ng mga katanggap-tanggap na thread. Gayunpaman, para sa M12 at mas malalaking sukat, o kapag ang ISO 965-1 ay kinakailangan, ang post-galvanizing tapping ay halos palaging kinakailangan. Zhejiang Chance & Union Import and Export Co., Ltd. Ginagamit ng (Chance & Union) ang parehong proseso para matiyak ang pare-parehong kalidad ng batch sa lahat ng diameter. - Q3: Nakakaapekto ba ang post-galvanizing tapping sa corrosion resistance ng bolt?
A: Kapag ginawa nang tama, ang pag-tap ay nag-aalis lamang ng sobrang zinc mula sa mga thread crest, na nag-iiwan ng sapat na patong sa mga ugat ng thread at iba pang kritikal na ibabaw. Ang pangkalahatang paglaban sa kaagnasan ng bolt sa isang salt spray test ay nananatiling maihahambing sa isang hindi pa nagamit na fastener. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ay nagbibigay ng mga ulat sa pag-verify ng kapal ng coating para kumpirmahin ang pagsunod sa ASTM A153 o ISO 1461 pagkatapos mag-tap.