
Ang bawat nabigong koneksyon ng sheet metal ay bumabalik sa isa sa tatlong desisyong ginawa bago pa man hawakan ng driver ang fastener: ang maling gauge, ang maling drill point, o ang maling thread pitch para sa base material. Ang sheet na metal ay mula sa malambot na 0.5 mm aluminum cladding hanggang 3 mm na cold-rolled steel bracket, at ang isang fastener na nakatutok para sa isang kapal ay malayang iikot sa isa o gupitin ang gilid ng panel sa pasukan. Pag-unawa kung paano self-tapping screws ang aktwal na pagputol at pagbuo ng mga thread sa loob ng isang butas ay ang panimulang punto para sa pagtukoy ng tamang bahagi sa halip na hulaan mula sa isang parts bin.
Ang isang self-tapping fastener ay gumagawa ng dalawang trabaho nang sabay-sabay: ito ay lumilikha ng isang isinangkot na thread habang ito ay umuusad, at ito ay magkakapit sa pinagsama-samang mga layer sa sandaling maupo. Ang mga variant na bumubuo ng thread ay nag-aalis ng metal palabas nang hindi inaalis ang materyal, na gumagana nang maayos sa manipis, ductile sheet kung saan ang inilipat na metal ay dumadaloy sa ugat ng sinulid. Ang mga variant ng thread-cutting ay nag-ahit ng materyal gamit ang isang slotted o fluted tip, na nababagay sa mas makapal o mas matigas na sheet kung saan ang pagbubuo ay maaaring masira ang panel o makabuo ng labis na torque. Ang paghahalo ng dalawang kategorya ay ang nag-iisang pinakakaraniwang sanhi ng mga natanggal na butas na iniulat ng mga tindahan ng katha.
Inilipat ang materyal nang radially. Pinakamahusay para sa sheet na wala pang 1.5 mm at mas malambot na mga haluang metal kung saan ang masikip at gas-tight na seal ay higit na mahalaga kaysa sa hilaw na lakas ng pull-out.
Tinatanggal ang kulot ng materyal habang umuusad ito. Mas gusto para sa sheet na 1.5 mm pataas, o para sa paulit-ulit na pagpupulong at pag-disassembly cycle.
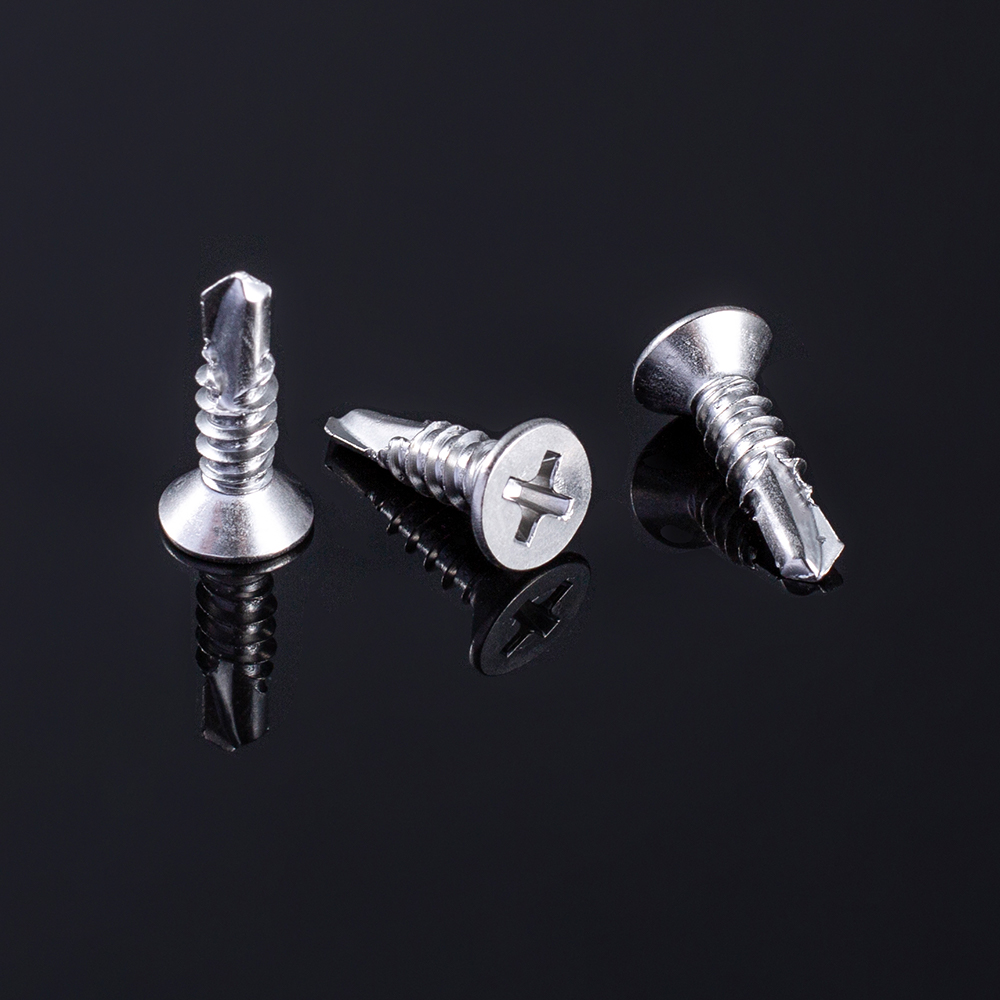
Pinagsasama ang isang drill tip sa isang cutting thread sa isang bahagi, inaalis ang isang hiwalay na pilot-hole step sa bakal hanggang sa humigit-kumulang 3 mm.
Ang gauge ay ang diameter code na nakatatak sa packaging, at dapat itong piliin laban sa thinner ng dalawang layer na pinagdugtong, hindi sa mas makapal. Ang isang gauge na masyadong malaki para sa isang manipis na panlabas na balat ay deform ang nakapalibot na metal sa isang nakikitang dimple; ang isang gauge na masyadong maliit para sa isang makapal na bracket ay i-thread lamang ng ilang mga liko bago maubos ang lalim ng pakikipag-ugnayan.
Ang haba ay kinakalkula nang iba depende sa magkasanib na uri. Para sa isang lap joint sa pamamagitan ng dalawang sheet, ang turnilyo ay dapat na ganap na dumaan sa parehong mga layer kasama ang dalawa hanggang tatlong nakalantad na mga thread sa likod na bahagi upang kumpirmahin ang buong pakikipag-ugnayan nang walang labis na protrusion. Para sa isang turnilyo na itinutulak sa isang nabuong flange o extruded na profile, ang haba ay dapat mag-iwan ng hindi bababa sa tatlong buong thread ng standoff sa ibaba ng flange face, dahil ang mas kaunting mga thread ay nakakabawas nang husto sa pull-out resistance at mas maraming mga thread ang nanganganib na bumaba sa panloob na pader.
| Kumbinasyon ng sheet | Karaniwang Gauge | Karaniwang Haba |
| 0.6mm hanggang 0.6mm lap joint | No.6 | 9.5mm |
| 1.0mm hanggang 1.6mm bracket | No.8 | 13mm |
| 1.6mm hanggang 2.4mm na frame | No.10 | 16mm |
| 2.4mm hanggang 3.0mm na istruktura | No.12 | 19mm |
Ang dulo ng self-drill screw ay inuri ayon sa isang point number na halos tumutugma sa pinagsamang kapal ng materyal na maaari nitong mapasok nang walang pilot hole. Ang mga tip sa Punto 1 at Punto 2 ay humahawak ng light sheet mula 0.7 mm hanggang 3.2 mm na pinagsama. Ang mga tip sa Punto 3 ay umaabot sa saklaw na iyon patungo sa 4.8 mm, at ang mga tip sa Punto 5 ay binuo para sa mga seksyon ng istrukturang bakal hanggang sa humigit-kumulang 6.4 mm. Ang pagpili ng tip na na-rate sa ibaba ng aktwal na kapal ng stack ay pinipilit ang installer na pataasin ang torque ng driver upang mabayaran, na nagpapataas ng posibilidad ng thread stripping o head snap-off sa halip na lutasin ang pinagbabatayan na mismatch.
Mahalaga ang bilang ng plauta gaya ng bilang ng punto. Ang single-lobed drill tip ay mahusay na nililimas ang swarf sa manipis na sheet ngunit maaaring gumala-gala sa gitna sa mas makapal na mga stack; ang isang fluted o may pakpak na dulo ay nagdadala ng mga labi mula sa butas ng structural-gauge na bakal at binabawasan ang puwersa ng axial na kailangan upang simulan ang pagtagos. Para sa mga paulit-ulit na pagpapatakbo ng produksyon, ang pag-standardize sa isang puntong rating sa bawat materyal na banda, sa halip na isang rating para sa buong trabaho, ay nagpapanatili sa cycle ng oras at pagtanggi sa rate na mahuhulaan sa mga shift.
Ang isang drill point na isang sukat na masyadong maliit ay hindi lamang tumatagal ng mas matagal upang tumagos. Gumagawa ito ng localized na init na nagpapatigas sa gilid ng butas, na pagkatapos ay lumalaban sa sumusunod na thread-forming pass at gumagawa ng maluwag, under-torqued joint kahit na ang driver ay nag-ulat ng full seating.
Madaling makaligtaan ang pagsusuot sa punto dahil unti-unti itong bumababa sa halip na bumagsak nang sabay-sabay. Ang isang bagong tip sa Point 2 ay maaaring kumportable na matanggal ang isang 3 mm stack, ngunit pagkatapos ng ilang libong mga cycle ang parehong tip ay maaaring magsimulang makipagpunyagi sa 2 mm sheet, at ang mga operator ay madalas na tumugon sa pamamagitan ng pagpindot nang mas malakas kaysa sa pagpapalit ng bit. Ang cycle ng pagsubaybay ay binibilang sa bawat bit, kahit na may isang simpleng tally sheet sa workstation, nahuhuli ang drift na ito bago ito lumitaw bilang isang spike sa mga tinanggihang joints. Ang mga tindahan na nagpapatakbo ng dalawa o tatlong shift sa parehong linya ay kadalasang nalaman na ang nakakagulat na pagpapalit ng kaunti sa mga shift, sa halip na maghintay para sa isang nakikitang kabiguan, ay nagpapanatili ng mga rate ng pagtanggi na mas flat sa buong linggo.
Ang thread pitch, ang distansya sa pagitan ng mga katabing thread crests, ay namamahala sa kung gaano karaming materyal ang ginagawa ng bawat thread at kung gaano kabilis ang pag-usad ng turnilyo sa bawat pag-ikot. Ang mga magaspang na pitch thread ay may mas kaunting mga thread sa bawat pulgada at isang mas malalim na profile ng thread, na nagbibigay ng malakas na pagtutol sa paghuhubad sa manipis at malambot na sheet kung saan ang bawat thread ay kailangang kumagat nang husto sa limitadong materyal. Ang mga fine pitch thread ay naglalagay ng higit pang mga thread sa parehong haba, na nagkakalat ng clamp load sa higit pang mga contact point, na nababagay sa mas makapal na sheet at mga application na nakaharap sa vibration.
Ang crossover point kung saan nagsisimula ang pinong pitch na lumampas sa magaspang na pitch sa pangkalahatan ay nasa pagitan ng 1.6 mm at 2.0 mm, depende sa tigas ng haluang metal. Sa ibaba ng banda na iyon, ang magaspang na pitch ay patuloy na gumagawa ng mas mahusay na napapanatili na metalikang kuwintas dahil walang sapat na lalim ng materyal para ganap na mabuo ang mga pinong thread. Sa itaas ng banda na iyon, ang pinong pitch ay lumalaban sa pagtatalop ng thread sa ilalim ng paulit-ulit na pag-ikot ng pag-load dahil mas maraming thread ang nagbabahagi ng parehong puwersa ng clamp, kaya walang isang thread na nagdadala ng hindi katimbang na bahagi ng stress.
Nakikipag-ugnayan din ang pagpili ng pitch sa pilot hole tolerance na pinili sa itaas ng agos. Ang isang punched o drilled hole na tumatakbo kahit na ilang hundredths ng isang millimeter oversized ay hahayaan ang isang coarse pitch thread na halos normal, dahil ang mas malalim na profile ng thread ay may mas maraming materyal na mahawakan. Ang isang pinong pitch thread sa parehong napakalaking butas ay nawawalan ng mas malaking bahagi ng magagamit nitong pakikipag-ugnayan, dahil ang bawat indibidwal na thread ay mas mababaw sa simula. Ito ay isang dahilan kung bakit ang mga drawing ng produksyon para sa mas makapal, fine-pitch assemblies ay karaniwang tinatawag na mas mahigpit na pilot hole tolerance kaysa sa mga drawing na isinulat para sa manipis, coarse-pitch sheet.
Ang dalawang panel na may magkaparehong kapal ay maaaring kumilos nang ganap na naiiba sa ilalim ng parehong fastener kung ang kanilang komposisyon ng haluang metal ay naiiba. Ang aluminyo sheet ay humigit-kumulang sa ikatlong bahagi ng tigas ng banayad na bakal sa katumbas na kapal, kaya ang isang drill point na na-rate para sa bakal ay halos masyadong madaling sumuntok sa aluminyo, kung minsan ay nagiging sanhi ng pag-alog ng fastener bago pumasok ang thread. Ang stainless sheet ay nakaupo sa tapat na dulo, na bumubuo ng mas matinding init sa panahon ng drive-in, kaya naman ang mga stainless-compatible na fastener ay karaniwang may mas mahirap na case treatment sa point at thread flanks.
Naaapektuhan din ng ductility kung gaano pagpapatawad ang isang joint sa sobrang pagmamaneho. Ang malambot na aluminyo ay patuloy na magde-deform lampas sa punto ng full seating, ibig sabihin, ang isang set ng driver para sa steel torque ay maghahanda sa nakapalibot na panel bago ang clutch trip. Ang mga matigas na haluang metal ay lumalaban sa pagpapapangit na iyon, na nagpapalipat ng panganib sa pagtanggal ng sinulid sa halip na pag-dish kapag ang setting ng clutch ay masyadong agresibo. Ang pagtutugma ng torque ng driver at mga setting ng clutch sa partikular na haluang metal, hindi lamang ang kapal, ay nagsasara ng puwang na ito.
Ang pagpili ng patong sa fastener mismo ay nakikipag-ugnayan din sa mga pagkakaiba-iba ng materyal na ito. Ang isang zinc-plated na carbon steel na tornilyo na itinutulak sa hubad na aluminyo ay maaaring mag-set up ng banayad na galvanic na reaksyon sa paglipas ng panahon sa mga mamasa-masa na kapaligiran, na unti-unting lumuluwag sa joint kahit na ang unang mechanical seating ay tama. Ang mga fastener na may coating na tugma sa base sheet, o isang pisikal na hadlang tulad ng isang nylon washer kung saan dapat magtagpo ang magkakaibang mga metal, maiwasan ang mabagal na pagkasira. Ito ay bihirang lumabas sa mga unang linggo ng serbisyo, na siyang dahilan kung bakit ito napalampas sa mga unang pagsusuri sa kalidad at lumalabas lamang ilang buwan mamaya bilang isang hindi maipaliwanag na batch ng maluwag na mga kasukasuan.
Ang pagkakapare-pareho sa pangkabit ay mas mababa mula sa turnilyo mismo at higit pa mula sa isang paulit-ulit na pagkakasunud-sunod ng pag-install. Ang mga tindahan na nakakakita ng pinakamakaunting callback ay may posibilidad na sumunod sa parehong checklist anuman ang antas ng karanasan ng operator.
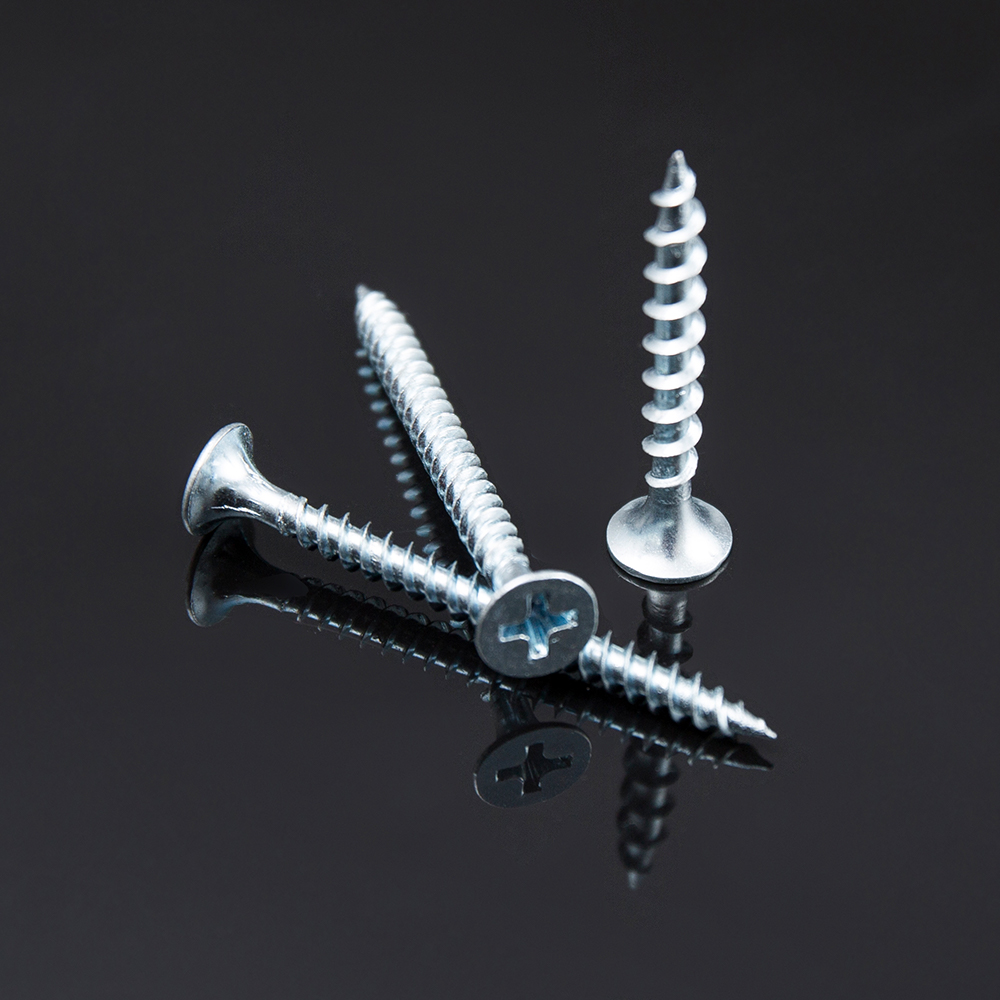 Ang perpendicular alignment at steady na bilis ng drive ay binabawasan ang side-load sa thread habang nag-i-install.
Ang mga butas ng piloto ay nararapat sa isang hiwalay na tala. Para sa mga turnilyo na bumubuo ng thread sa manipis na sheet, ang paglaktaw sa pilot hole ay kadalasang mainam at mas gusto pa, dahil ang nabuong thread ay umaasa sa hindi nababagabag na materyal sa paligid ng butas. Para sa mga thread-cutting screws sa mas makapal na sheet, ang isang pilot hole na may sukat na humigit-kumulang 85 porsiyento ng menor de edad na diameter ng turnilyo ay lubos na binabawasan ang drive torque nang hindi sinasakripisyo ang thread engagement, at ito ay kapansin-pansing nagpapahaba ng bit life sa mataas na volume na mga trabaho.
Ang pag-aayos ay gumaganap ng isang tahimik ngunit makabuluhang papel sa pagkakapare-pareho ng torque. Ang mga panel na pinapayagang mag-flex sa panahon ng pagmamaneho ay sumisipsip ng bahagi ng inilapat na puwersa bilang pagpapalihis sa halip na pag-clamp-up, na lalabas sa ibang pagkakataon bilang isang joint na bumasa nang tama sa isang paunang torque check ngunit lumuluwag pagkatapos ng ilang unang ikot ng pagkarga kapag naayos na ang panel. Ang pag-clamp ng stack nang mahigpit sa isang matibay na backing plate sa panahon ng pagpupulong, kahit na sa loob ng ilang segundo habang inuupuan ng driver ang fastener, inaalis ang variable na ito at ginagawang mas nauulit ang mga torque reading mula sa isang operator patungo sa susunod.
Karamihan sa mga pagkabigo sa field ay nahuhulog sa isang maikling listahan ng mga nakikilalang pattern, at ang bawat isa ay tumuturo pabalik sa isang partikular na mismatch sa halip na isang random na depekto.
| Sintomas | Malamang na Root Cause | Pagwawasto |
| Umiikot ang tornilyo nang hindi nangangagat | Masyadong maliit ang gauge o sobrang laki ng butas | Itaas ang isang gauge o bawasan ang laki ng pilot hole |
| Naputol ang ulo habang nagmamaneho | Masyadong mataas ang torque para sa materyal na tigas | Lower clutch setting, i-verify muna sa scrap |
| Panel dimples sa paligid ng ulo | Masyadong malaki ang gauge para sa manipis na panlabas na sheet | Step down gauge, magdagdag ng variant ng washer head |
| Maluwag na joint pagkatapos ng mga linggo sa serbisyo | Magaspang na pitch used on thicker vibrating panel | Lumipat sa fine pitch, suriin muli ang torque spec |
| Gumagala ang tornilyo bago tumagos | Masyadong agresibo ang drill point para sa malambot na haluang metal | Pumili ng mas mababang numero ng punto, bawasan ang presyon ng feed |
Ang isang kapaki-pakinabang na ugali sa diagnostic ay ang panatilihin ang isang maliit na hanay ng mga nabigong sample mula sa bawat production run at suriin ang thread profile sa ilalim ng magnification. Ang hinubad na butas na may malinis at hindi nasirang mga sinulid sa mismong fastener ay kadalasang tumuturo sa isang butas o hindi pagkakatugma ng gauge. Ang isang fastener na may nakikitang pagod o bilugan na mga crest ng thread ay tumuturo sa mga labis na cycle ng drive sa isang bit na dapat ay pinalitan ng ilang libong mga cycle mas maaga.
Nakakatulong din itong paghiwalayin ang isang tunay na depekto ng fastener mula sa isang depekto sa proseso bago baguhin ang detalye. Ang pagpapalit sa mas mabigat na gauge o ibang pitch para malutas kung ano talaga ang fixturing o torque calibration na problema ay kadalasang nagpapakilala ng bagong hanay ng mga isyu, gaya ng tumaas na dimpling, nang hindi nareresolba ang orihinal na reklamo. Ang isang maikling root-cause pass, na naghahambing ng ilang nabigong sample laban sa checklist ng pag-install bago hawakan ang bill ng mga materyales, ay karaniwang mas mabilis na nireresolba ang isyu at iniiwasan ang mga hindi kinakailangang pagbabago sa numero ng bahagi sa isang production run na kung hindi man ay gumaganap nang mahusay.
Para sa mga tindahan na paulit-ulit na nagpapatakbo ng parehong dakot ng mga kumbinasyon ng sheet, ito ay nagkakahalaga ng pagdodokumento ng isang maikling card ng detalye sa bawat pagpupulong sa halip na muling kumuha ng gauge, haba, punto, at pitch mula sa simula sa bawat oras. Ang isang tipikal na card ay naglilista ng dalawang materyal na layer, ang kanilang mga kapal, ang napili mga tornilyo ng sheet metal gauge at haba, rating ng drill point, uri ng pitch, target na torque ng driver, at anumang kinakailangan sa pilot hole. Ang pag-attach ng card na ito sa utos ng trabaho ay nag-aalis ng kalabuan sa pagitan ng mga shift at nagbibigay sa mga bagong operator ng sanggunian na hindi nakadepende sa kaalaman ng tribo.
Kapag lumitaw ang isang bagong kumbinasyon ng sheet na hindi pa nakadokumento, gumagana nang maayos ang mabilis na tatlong hakbang na trial run: humimok ng isang sample sa baseline torque ng manufacturer at siyasatin kung may dimpling o stripping, isaayos ang torque sa pamamagitan ng maliliit na pagtaas sa alinmang direksyon batay sa resultang iyon, pagkatapos ay i-lock ang setting kapag tatlong magkakasunod na sample ang maupo nang malinis na may pare-parehong standoff. Ang pagsubok na diskarte na ito ay tumatagal ng ilang minuto at pinipigilan ang isang buong batch na tumakbo sa isang hindi na-verify na setting.
Ang pagpili ng fastener ay nakikipag-ugnayan din sa pagkakalantad sa kaagnasan, kahit na ang pagsasaalang-alang na iyon ay nasa labas ng purong mekanikal na fit. Ang mga panloob na bracket ay bihirang nangangailangan ng pinahiran self-drill fasters , ngunit anumang bagay na nakaharap sa lagay ng panahon, washdown, o hangin sa baybayin ay nakikinabang mula sa isang coating na lumalaban sa kaagnasan o hindi kinakalawang na konstruksyon kahit na ang base na mekanikal na rating ay nangangailangan ng karaniwang bahagi ng carbon steel.
Ang self-tapping screw ay pumuputol o bumubuo ng sarili nitong sinulid habang umuusad ito ngunit sa pangkalahatan ay nangangailangan pa rin ng pilot hole sa metal. Ang self-drilling screw ay nagdaragdag ng drill-point tip para mabuo nito ang sarili nitong starter hole at mabuo ang thread sa isang pass, na nagpapabilis sa pagpupulong sa mas makapal na sheet.
Lalabanan pa rin ng under-torqued joint ang pag-ikot ng kamay at magpapakita ng buo na mga thread sa pagtanggal. Ang isang hinubad na butas ay malayang umiikot na may maliit na pagtutol at madalas na nagpapakita ng isang makinis, bilugan na gilid ng butas sa halip na isang tinukoy na profile ng thread.
Maaari ito, ngunit ang sukat ay dapat na sukat sa mas manipis na layer upang maiwasan ang dimpling, habang ang haba ay dapat pa ring isaalang-alang ang buong pakikipag-ugnayan sa pamamagitan ng mas makapal na layer. Ito ang dahilan kung bakit maraming mga assemblies ang gumagamit ng isang gauge na may haba na partikular na pinili para sa pinagsamang stack sa halip na alinman sa sheet lamang.
Oo. Ang mga magaspang na pitch thread ay umuusad nang mas mabilis sa bawat pag-ikot dahil ang bawat pagliko ay sumasaklaw sa mas linear na distansya, na nagpapaikli sa cycle ng oras sa mataas na volume na pagtakbo kung saan ang manipis na sheet ay hindi nangangailangan ng mahusay na pagganap ng pitch.
Nagde-deform ang aluminyo sa mas mababang puwersa kaysa sa bakal, kaya ang setting ng torque na na-calibrate para sa bakal ay mag-o-over-drive at dimple ang aluminyo bago ang clutch trip, habang ang parehong setting ay maaaring mag-under-seat ng steel joint. Dapat na ma-verify ang mga setting ng torque sa bawat materyal, hindi ipinapalagay mula sa iisang default.